Zaawansowane rozwiązania stalowe w hydraulice siłowej: Pręty Cromax i NiKrom
Wstęp do nowoczesnej hydrauliki siłowej
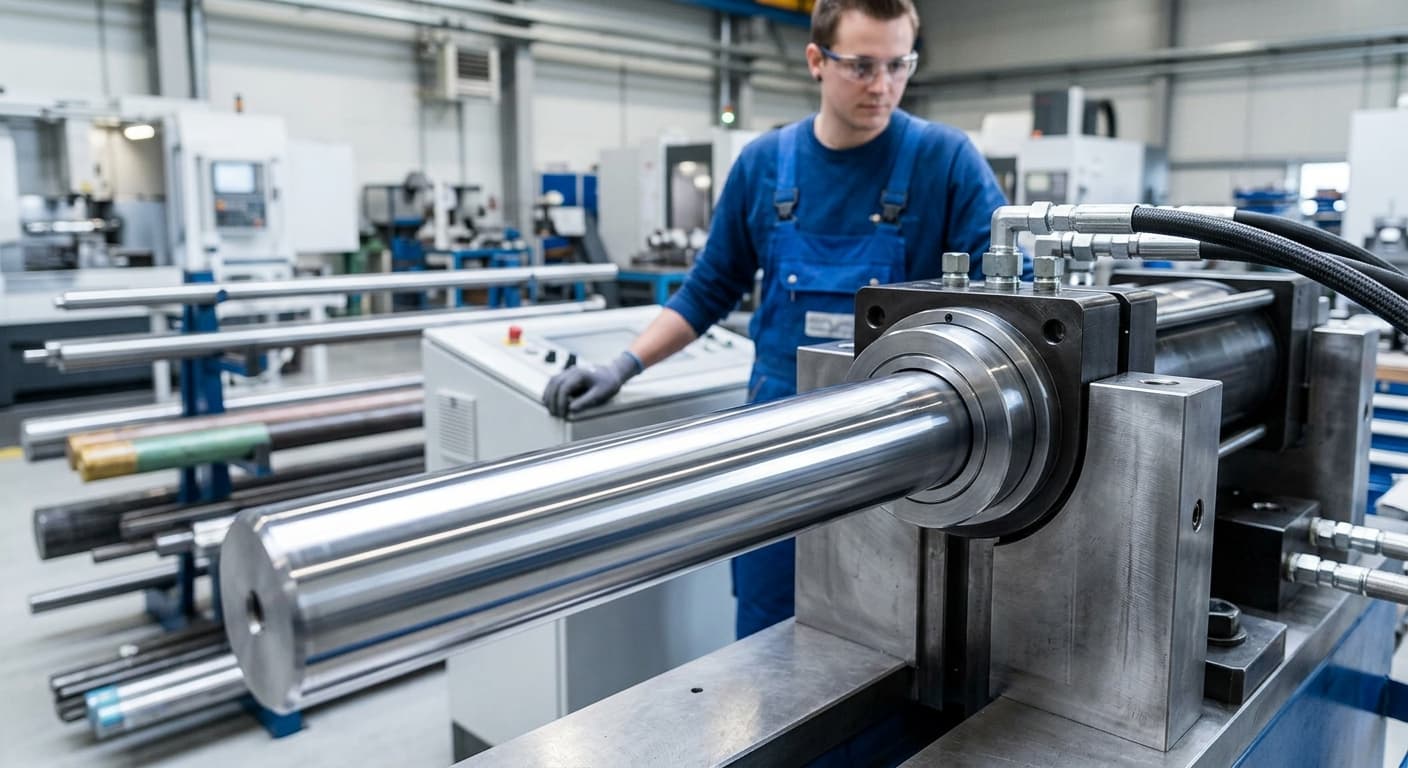
Dynamika współczesnego przemysłu maszynowego nakłada na komponenty hydrauliczne wymagania, które wykraczają poza standardową wytrzymałość mechaniczną. W sercu każdego układu wykonawczego znajdują się siłowniki hydrauliczne, których kluczowym elementem są tłoczyska. Ich trwałość, odporność na korozję oraz parametry cierne decydują o bezawaryjności całych systemów operujących w ekstremalnych warunkach – od zapylonych placów budowy, przez agresywne środowiska morskie, aż po głębokie wyrobiska górnicze. Firma HP-Hydraulika Siłowa i Mechanika Maszyn s.c., jako oficjalny przedstawiciel marki Ovako, dostarcza na polski rynek produkty serii Cromax, które stanowią rynkowy punkt odniesienia w dziedzinie chromowanych prętów i rur.
Producentem stali Cromax jest szwedzka firma Ovako, będąca spółką zależną Sanyo Special Steel i częścią globalnej grupy Nippon Steel. Ovako wyróżnia się nie tylko zaawansowaniem technologicznym, ale również unikalnym podejściem do ekologii – proces produkcji stali oparty jest w 97% na recyklingu złomu stalowego. Dzięki pełnej kontroli nad łańcuchem produkcyjnym, od surówki po gotowy produkt chromowany w zakładach w Hallstahammar, Twente, Molinelli czy Redon, każda partia materiału przechodzi rygorystyczne testy jakościowe. Współpraca HP-Hydraulika z Ovako zapewnia polskim odbiorcom dostęp do ponad 35 lat doświadczeń w projektowaniu i produkcji prętów na tłoczyska, wspartych pełną dokumentacją techniczną i ekspertyzami.
Gatunki stali Cromax – fundament wytrzymałości mechanicznej
Wybór odpowiedniego materiału bazowego na tłoczysko jest procesem wielokryterialnym. Należy wziąć pod uwagę nie tylko wymagania dotyczące obciążeń osiowych, ale także spawalność, obrabialność oraz podatność na hartowanie powierzchniowe. Zgodnie z bazą wiedzy Ovako 2024, oferta obejmuje ściśle zdefiniowaną listę gatunków stali, z których każdy jest dedykowany do specyficznych obszarów zastosowań.
Cromax C35E
Jest to podstawowy gatunek stali węglowej, stosowany w aplikacjach o mniejszych wymaganiach wytrzymałościowych. Właściwości mechaniczne są gwarantowane w stanie gotowym, po procesie chromowania:
- Dla średnic poniżej 20 mm: granica plastyczności Re >= 345 MPa, wytrzymałość na rozciąganie Rm >= 590 MPa, wydłużenie A5 na poziomie 10 %.
- Dla średnic w zakresie 20-90 mm: Re >= 345 MPa, Rm >= 590 MPa, A5 19 %, twardość 165-220 HB.
Cromax 180X – ekonomia i mikrostopowość
Stal 180X to nowoczesny, mikrostopowy wybór do konwencjonalnych siłowników. Jej skład chemiczny (C 0.38 %, Mn 0.7 %, V 0.08 %, S 0.020 %, CEV max 0.62) pozwala na osiągnięcie znacznie lepszych parametrów niż w przypadku standardowej stali C45E.
- Parametry dla Ø 20-90 mm: Re >= 500 MPa, Rm >= 750 MPa, A5 >= 16 %, twardość 230-280 HB.
- Wariant 180X CD (ciągniony na zimno): oferuje podwyższoną granicę plastyczności Re >= 690 MPa przy twardości 250-300 HB.
- Spawalność: Wartość CEV max 0.62 (w porównaniu do 0.77 dla C45E) oraz wskaźnik zgrzewalności tarciowej FWP max 2.78 (vs 5.38 dla C45E) czynią ten gatunek znacznie łatwiejszym w procesach łączenia. Przy średnicach powyżej 60 mm zalecane jest podgrzanie wstępne do 150-200 stopni Celsjusza.
- Opcja hartowania indukcyjnego: twardość pod warstwą chromu wynosi min. 55 HRC, z głębokością hartowania od 1.0 mm do 2.0 mm zależnie od średnicy.
Cromax 280X – standard podwyższonej wytrzymałości
Jest to flagowy produkt Ovako, charakteryzujący się doskonałą kombinacją wytrzymałości i spawalności. Dzięki zastosowaniu stali mikrostopowej, 280X pozwala na redukcję masy siłownika poprzez zmniejszenie średnicy tłoczyska przy zachowaniu tej samej nośności.
- Właściwości dla Ø 20-90 mm: Re >= 520 MPa, Rm 650-800 MPa, A5 19 %, udarność >= 27 J przy -20 stopniach Celsjusza.
- Wyższe średnice: dla Ø 91-125 mm Re wynosi >= 440 MPa, a powyżej 125 mm Re >= 350 MPa.
- Porównanie z 20MnV6 (19MnVS6): Cromax 280X deklasuje ten popularny gatunek pod względem granicy plastyczności (520 MPa vs 390 MPa) oraz parametrów spawalniczych (CEV 0.55 vs 0.65).
- Zastosowanie: hydraulika mobilna, maszyny rolnicze oraz turbiny wiatrowe (wersja 280X IH hartowana indukcyjnie do min. 45 HRC).
Cromax 482 – odporność na udary
Specjalistyczny gatunek przeznaczony do maszyn pracujących w najcięższych warunkach, takich jak maszyny leśne i budowlane. Należy podkreślić, że Cromax 482 nie jest stalą 42CrMo4, lecz odrębnym gatunkiem mikrostopowym.
- Parametry dla Ø < 125 mm: Re >= 580 MPa, Rm 850-1000 MPa, A5 14 %, twardość 250-300 HB.
- Hartowanie indukcyjne: standardowo zapewnia twardość powierzchniową >= 55 HRC, co tworzy sztywne podłoże pod warstwę chromu, eliminując ryzyko jej pękania przy silnych uderzeniach.
Cromax 42CrMo4 (42CrMo4V)
Stal niskostopowa chromowo-molibdenowa, ulepszana cieplnie, dedykowana do ekstremalnych obciążeń dynamicznych.
- Ø < 40 mm: Re >= 750 MPa, Rm 1000-1200 MPa, A5 11 %.
- Ø 40-95 mm: Re >= 690 MPa, Rm 900-1100 MPa.
- Zastosowania: obudowy zmechanizowane w górnictwie podziemnym, gdzie wymagana jest najwyższa twardość powierzchniowa (>= 55 HRC po hartowaniu) i udarność.
Cromax Tube
Rury tłoczyskowe (pręty drążone) stosowane w celu redukcji masy układu lub w konstrukcjach, gdzie olej hydrauliczny jest prowadzony przez wnętrze tłoczyska. Charakteryzują się Re >= 450 MPa i twardością powierzchniową >= 45 HRC.
Powłoki ochronne i odporność korozyjna
Sama stal, niezależnie od gatunku, musi zostać zabezpieczona przed korozyjnym działaniem środowiska. Ovako oferuje cztery poziomy ochrony, testowane zgodnie z normą ISO 9227 w mgle solnej. Ocena odporności odbywa się według skali ISO 10289 (rating R).
- Cromax (standard): Pojedyncza warstwa twardego chromu ze specjalnym wykończeniem. Gwarantuje odporność do 40 h w teście AASS (mgła solna z kwasem octowym) oraz do 120 h w teście NSS (obojętna mgła solna) przy najwyższym ratingu 10.
- Cromax C: System dwuwarstwowy, zapewniający podwójną ochronę przed penetracją czynników korozyjnych i pittingiem (wżerami). Osiąga do 80 h AASS oraz do 240 h NSS (rating 10).
- NiKrom 150 (Ni-Cromax): Przełomowa technologia, w której pod warstwą twardego chromu (>= 20 um) nanoszona jest warstwa niklu (>= 10 um). Nikiel, będąc materiałem ciągliwym i pozbawionym porów, odcina stal od środowiska korozyjnego. Gwarantuje min. 150 h AASS i min. 500 h NSS.
- NiKrom 500: Rozwiązanie ekstremalne z grubszą warstwą niklu (>= 30 um). Oferuje odporność min. 500 h AASS i min. 1500 h NSS (rating 10). Jest to wydajniejsza i tańsza alternatywa dla chromowanej stali nierdzewnej, znajdująca zastosowanie w sektorze offshore i górnictwie.
Należy pamiętać, że twardy chrom posiada naturalną sieć mikropęknięć. W warunkach, gdy tłoczysko jest wysunięte przez długi czas lub pracuje w obecności soli, sam film olejowy nie chroni dostatecznie stali bazowej – wtedy niezbędne staje się zastosowanie bariery niklowej NiKrom.
Parametry techniczne i standardy wykonania
Produkty Cromax dostarczane przez HP-Hydraulika charakteryzują się precyzyjnie określonymi parametrami geometrycznymi i jakościowymi, co ułatwia projektowanie i późniejszy serwis urządzeń.
- Warstwa chromu: Standardowa grubość wynosi > 20 um (dla małych średnic <= 20 mm gwarantowane jest min. 15 um). Twardość samej warstwy chromu to minimum 850 HV0.1.
- Chropowatość powierzchni: Parametr Ra wynosi standardowo <= 0.2 um (typowo w przedziale 0.05-0.10 um), natomiast Rt <= 2.0 um (dla NiKrom Rt <= 1.6 um). Tak niskie wartości minimalizują zużycie uszczelnień hydraulicznych.
- Tolerancje i wymiary: Standardowa tolerancja średnicy to ISO f7. Owalność jest rygorystycznie kontrolowana i nie może przekraczać 50 % przedziału tolerancji. Pręty są dostarczane w długościach standardowych 6100 mm, z możliwością cięcia na wymiar (+2/-0 mm).
- Prostoliniowość: Bardzo wysoka precyzja – dla średnic poniżej 30 mm odchyłka to max 0.1 mm na każde 0.5 m długości; dla większych średnic max 0.1 mm na 1.0 m.
Aspekty ekonomiczne i inżynieryjne – dlaczego warto wybrać Cromax?
Zastosowanie zaawansowanych stali Ovako przynosi realne oszczędności ekonomiczne. Zgodnie z zasadą ekonomiczną Ovako, przejście na mocniejszy materiał (np. z popularnych stali na Cromax 280X) pozwala na optymalizację konstrukcji. Zmniejszenie średnicy tłoczyska o zaledwie 5 mm może wygenerować oszczędność kosztów rzędu 15 %. Precyzyjny wzór na procent oszczędności to: (1 - e^(-0.032 x różnica średnic)) x 100.
Dodatkowym atutem jest wsparcie techniczne oferowane przez HP-Hydraulika. Firma nie tylko dostarcza gotowe komponenty, ale także świadczy usługi regeneracji i naprawy siłowników. Wiedza o tym, jak dany gatunek stali zachowuje się podczas spawania czy obróbki skrawaniem, pozwala uniknąć kosztownych błędów produkcyjnych. Przykładowo, wybór 280X zamiast 19MnVS6 nie tylko zwiększa granicę plastyczności o ponad 30 %, ale dzięki niższej zawartości węgla (CEV 0.55) radykalnie poprawia jakość spoin, co jest kluczowe w siłownikach poddawanych wysokim ciśnieniom i drganiom.
Podsumowanie
Rodzina produktów Cromax reprezentuje najwyższy standard w technologii chromowania technicznego. Dzięki ścisłej współpracy HP-Hydraulika z producentem Ovako, polscy konstruktorzy i serwisanci mają dostęp do materiałów, które łączą szwedzką jakość stali z precyzją powłok galwanicznych. Niezależnie od tego, czy wyzwaniem jest odporność na uderzenia (Cromax 482), ekstremalne obciążenia (42CrMo4), czy korozyjne środowisko morskie (NiKrom 500), systemowe rozwiązania Ovako dostarczają przewidywalnych i certyfikowanych rezultatów. Wybór odpowiedniego gatunku i wykonania powierzchni to nie tylko kwestia techniczna, ale przede wszystkim decyzja o trwałości i opłacalności eksploatacji maszyn w całym cyklu ich życia.