Wyzwania inżynieryjne w hydraulice: Pręty NiKrom i stale specjalne
Wprowadzenie do nowoczesnej inżynierii powierzchni w hydraulice
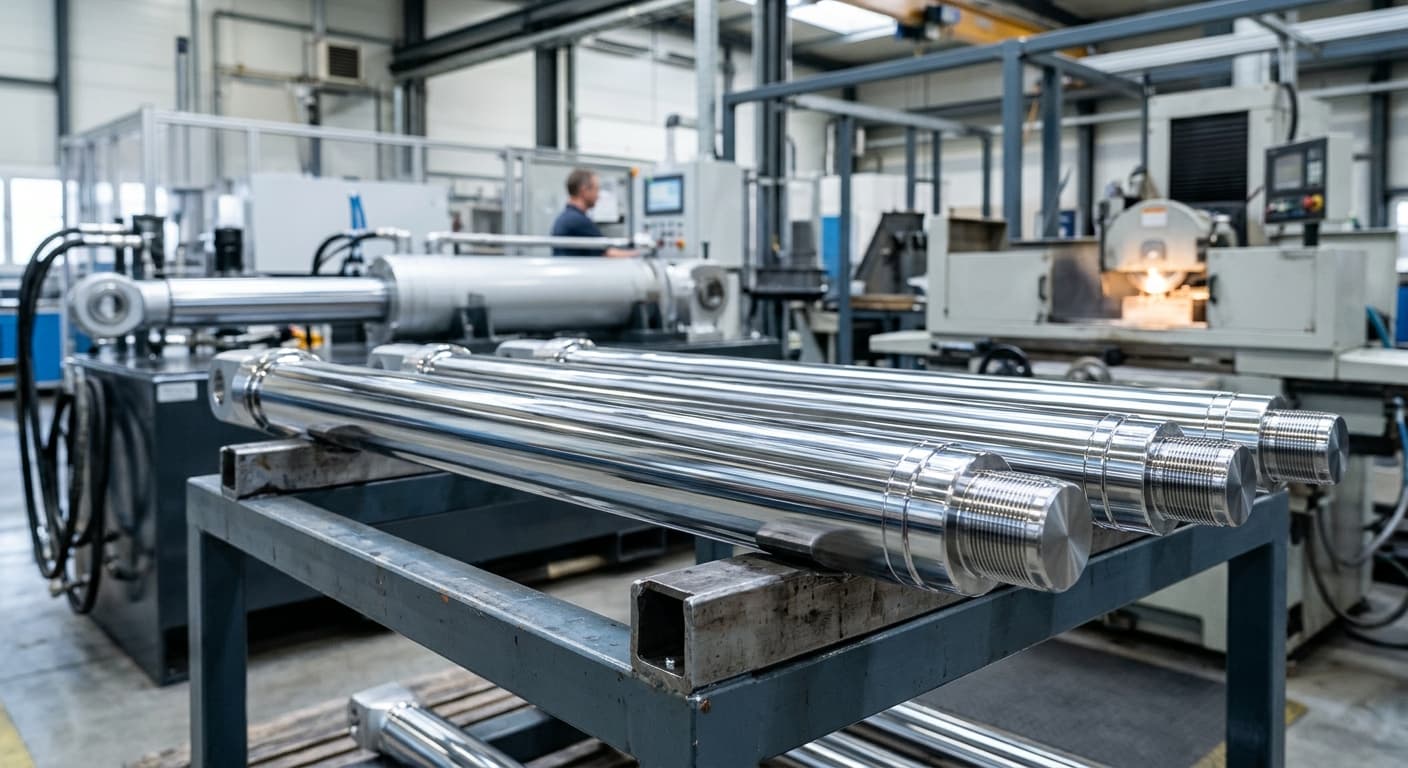
Projektowanie i eksploatacja układów hydrauliki siłowej w wymagających środowiskach, takich jak sektor offshore, górnictwo czy rolnictwo wielkoobszarowe, stawiają przed inżynierami surowe wymagania. Kluczowym elementem decydującym o niezawodności całego układu jest tłoczysko siłownika, które musi łączyć w sobie wysoką wytrzymałość mechaniczną z ekstremalną odpornością na korozję i ścieranie. Firma HP-Hydraulika Siłowa i Mechanika Maszyn s.c., jako oficjalny przedstawiciel marki Ovako, dostarcza zaawansowane technologicznie pręty Cromax, które stanowią odpowiedź na te wyzwania.
Producentem stali dla produktów Cromax jest szwedzka firma Ovako, będąca częścią grupy Nippon Steel. To, co wyróżnia tę stal na tle konkurencji, to nie tylko precyzyjne parametry techniczne, ale także podejście do zrównoważonego rozwoju – stal Ovako opiera się w 97% na recyklingu złomu stalowego. Cały proces produkcji, od surówki po gotowy wyrób chromowany w zakładach w Szwecji, Holandii, Włoszech czy Francji, podlega rygorystycznej kontroli jakości. Każda partia materiału jest testowana, co gwarantuje powtarzalność parametrów, niezbędną w profesjonalnej regeneracji i produkcji siłowników.
Zaawansowana ochrona korozyjna: Od standardu Cromax do potęgi NiKrom
Jednym z najtrudniejszych problemów eksploatacyjnych w hydraulice siłowej jest korozja wżerowa tłoczysk. Tradycyjna warstwa twardego chromu, mimo swojej wysokiej twardości, posiada naturalną siatkę mikropęknięć. W środowiskach agresywnych, takich jak słona mgła morska czy chemikalia rolnicze, czynniki korozyjne mogą penetrować te pęknięcia, docierając do podłoża stalowego. Rozwiązaniem opracowanym przez Ovako są zróżnicowane wykonania powierzchni, które HP-Hydraulika dobiera do konkretnych warunków pracy.
Standardowe i wzmocnione powłoki chromowe
W ofercie znajdują się dwa podstawowe warianty powłok chromowych, stosowane tam, gdzie warunki nie wymagają bariery niklowej:
- Cromax (standard): Jest to pojedyncza warstwa chromu o specjalnym wykończeniu powierzchni. Gwarantuje ona odporność korozyjną do 120 godzin w teście obojętnej mgły solnej (NSS) oraz do 40 godzin w teście AASS (kwas octowy) przy zachowaniu najwyższej oceny Rating 10 wg ISO 10289. W teście CASS (przyspieszonym miedzią) osiąga 64 godziny z oceną Rating 9.
- Cromax C: To rozwiązanie o podwyższonym standardzie, w którym stosuje się podwójną warstwę chromu. Taka konstrukcja zapewnia podwójną ochronę przed penetracją i pittingiem, co przekłada się na gwarantowaną odporność do 240 godzin w teście NSS oraz 80 godzin w teście AASS (Rating 10).
Technologia NiKrom – bariera nie do przebicia
Tam, gdzie standardowe chromowanie zawodzi, wkraczają produkty z serii NiKrom (dostępne również pod nazwą Ni-Cromax). Ich unikalność polega na zastosowaniu ciągliwej warstwy niklu pod warstwą twardego chromu. Nikiel, będąc wolnym od porów i pęknięć, odcina stal od środowiska zewnętrznego, pełniąc rolę bariery korozyjnej.
- NiKrom 150: Wykorzystuje warstwę niklu o grubości minimum 10 µm pod warstwą chromu (min. 20 µm). Zapewnia to ochronę na poziomie minimum 500 godzin w teście NSS oraz 150 godzin w teście AASS (Rating 10).
- NiKrom 500: To najbardziej zaawansowane rozwiązanie dla przemysłu offshore i morskiego. Dzięki zwiększeniu grubości warstwy niklu do minimum 30 µm, uzyskano ekstremalną odporność – minimum 1500 godzin w teście NSS oraz 500 godzin w teście AASS (Rating 10). Taka odporność jest porównywalna z chromowaną stalą nierdzewną, przy zachowaniu znacznie lepszych parametrów mechanicznych rdzenia.
Charakterystyka gatunków stali: Wytrzymałość dopasowana do obciążeń
Dobór odpowiedniego gatunku stali pod warstwę chromu jest równie istotny jak sama powłoka. Firma HP-Hydraulika bazuje na pełnej gamie gatunków Ovako, z których każdy posiada gwarantowane własności mechaniczne już po procesie chromowania.
Cromax 180X i 280X – efektywność ekonomiczna i konstrukcyjna
Stale mikrostopowe z serii X to fundament nowoczesnej hydrauliki mobilnej. Ich główną zaletą jest wysoka granica plastyczności, pozwalająca na optymalizację masy siłownika.
- Cromax 180X: Stanowi ekonomiczny wybór dla konwencjonalnych siłowników. Dla średnic 20-90 mm charakteryzuje się granicą plastyczności Re >= 500 MPa oraz wytrzymałością Rm >= 750 MPa. W porównaniu do popularnej stali C45E, która po chromowaniu oferuje Re na poziomie zaledwie 305 MPa, 180X pozwala na przenoszenie znacznie większych obciążeń.
- Cromax 280X: To produkt o jeszcze wyższych parametrach, oferujący Re >= 520 MPa (dla średnic 20-90 mm) oraz udarność >= 27 J przy temperaturze -20 °C. Ovako wskazuje, że zastosowanie mocniejszego materiału jak 280X pozwala zmniejszyć średnicę tłoczyska o 5 mm, co przekłada się na oszczędność kosztów rzędu 15-30%.
Stale do zadań specjalnych: Cromax 482 i 42CrMo4
W maszynach budowlanych, leśnych oraz w górnictwie, tłoczyska są narażone na silne uderzenia i ekstremalne siły dynamiczne. Tutaj stosuje się gatunki o najwyższej twardości i wytrzymałości.
- Cromax 482: Jest to stal średniowęglowa mikrostopowa, która w standardzie jest hartowana indukcyjnie. Warstwa pod chromem uzyskuje twardość minimum 55 HRC, co stanowi sztywne podłoże zapobiegające odkształceniom pod wpływem uderzeń. Dla średnic poniżej 125 mm oferuje Re >= 580 MPa i Rm 850-1000 MPa. Należy podkreślić, że Cromax 482 to odrębny gatunek i nie należy go mylić ze stalą 42CrMo4.
- Cromax 42CrMo4 (42CrMo4V): To niskostopowa stal chromowo-molibdenowa, ulepszana cieplnie (hartowana i odpuszczana). Jest to materiał o najwyższych wymaganiach wytrzymałościowych. Dla małych średnic (< 40 mm) osiąga imponujące Re >= 750 MPa oraz Rm 1000-1200 MPa. Jest powszechnie stosowana w obudowach zmechanizowanych w górnictwie podziemnym.
Parametry techniczne i precyzja wykonania
Jakość tłoczyska to nie tylko stal i chrom, ale przede wszystkim precyzja geometryczna i struktura powierzchni, która decyduje o żywotności uszczelnień hydraulicznych. Wszystkie pręty dystrybuowane przez HP-Hydraulika spełniają rygorystyczne normy:
- Chropowatość powierzchni: Standardowo parametr Ra mieści się w przedziale 0.05-0.10 µm (gwarantowane Ra <= 0.2 µm). Parametr Rt (całkowita wysokość profilu) typowo wynosi 0.5-1.0 µm, a dla serii NiKrom gwarantowane jest Rt <= 1.6 µm. Tak gładka powierzchnia minimalizuje tarcie i zużycie uszczelnień.
- Tolerancja średnicy: Wszystkie pręty produkowane są w tolerancji ISO f7. Owalność jest ściśle kontrolowana i nie może przekraczać 50% przedziału tolerancji.
- Prostoliniowość: Jest kluczowa dla uniknięcia naprężeń bocznych w siłowniku. Dla średnic powyżej 30 mm dopuszczalne odchylenie to zaledwie 0.1 mm na 1 metr długości.
- Twardość warstwy chromu: Gwarantowana twardość wynosi minimum 850 HV0.1, co zapewnia wysoką odporność na zarysowania mechaniczne.
Spawalność i obróbka prętów Cromax
W procesie regeneracji lub produkcji nowych siłowników, kluczowym aspektem jest spawalność materiału. Pręty Cromax zostały zaprojektowane tak, aby ułatwić procesy łączenia przy zachowaniu wysokiej integralności strukturalnej.
Przykładowo, stal Cromax 180X wykazuje lepszą spawalność niż C45E dzięki niższemu równoważnikowi węgla (CEV max 0.62 vs 0.77). W przypadku zgrzewania tarciowego różnica jest jeszcze bardziej widoczna (FWP max 2.78 dla 180X vs 5.38 dla C45E). Należy jednak pamiętać o zasadach technicznych: dla stali 180X przy średnicach powyżej 60 mm zalecane jest podgrzanie wstępne do temperatury 150-200 °C, co pozwala uniknąć pęknięć w strefie wpływu ciepła.
Wsparcie techniczne oferowane przez HP-Hydraulika obejmuje pomoc w doborze parametrów spawania oraz odpowiedniego gatunku stali pod konkretną technologię montażu ucha czy tłoka siłownika.
Podsumowanie i aspekty ekonomiczne wyboru
Wybór prętów Cromax i NiKrom to decyzja o charakterze strategicznym. Choć koszt zakupu zaawansowanych materiałów mikrostopowych może wydawać się wyższy, całkowity koszt posiadania (TCO) siłownika ulega znacznemu obniżeniu. Dzięki zasadzie ekonomicznej Ovako, zastosowanie stali o wyższej granicy plastyczności pozwala na redukcję średnicy tłoczyska, co zmniejsza zużycie materiału, obniża masę konstrukcji i finalnie generuje oszczędności sięgające 30%.
Firma HP-Hydraulika Siłowa i Mechanika Maszyn s.c. zapewnia pełną dostępność tych rozwiązań, oferując nie tylko pręty pełne (C35E, 180X, 280X, 482, 42CrMo4), ale także pręty drążone (Cromax Tube) o Re >= 450 MPa, idealne do układów o zredukowanej masie. Dzięki ścisłej współpracy z Ovako oraz wieloletniemu doświadczeniu w naprawie i regeneracji hydrauliki, firma dostarcza rozwiązania, które sprawdzają się w najbardziej wymagających aplikacjach przemysłowych na świecie.