Technologiczne aspekty obróbki i spawalnictwa prętów Cromax w profesjonalnej regeneracji hydrauliki siłowej
Wprowadzenie
Produkcja i regeneracja siłowników hydraulicznych wymaga nie tylko precyzji wykonania, ale przede wszystkim zastosowania materiałów o ściśle zdefiniowanych parametrach technicznych. Firma HP-Hydraulika Siłowa i Mechanika Maszyn s.c., jako oficjalny przedstawiciel marki Ovako, dostarcza na polski rynek pręty chromowane serii Cromax, które stanowią punkt odniesienia dla całej branży. Ovako, szwedzki producent stali będący częścią grupy Nippon Steel, od ponad 35 lat rozwija technologię chromowania, kontrolując pełny łańcuch produkcji – od recyklingu złomu stalowego (stanowiącego 97% wsadu), przez wytop w zakładach Sanyo Special Steel, aż po finalną obróbkę galwaniczną w europejskich zakładach w Hallstahammar, Twente, Molinella czy Redon.
Zrozumienie różnic między poszczególnymi gatunkami stali oraz typami powłok korozyjnych jest kluczowe dla zapewnienia długowieczności maszyn pracujących w wymagających warunkach budowlanych, rolniczych czy morskich. Niniejszy artykuł analizuje zaawansowane właściwości prętów Cromax, skupiając się na ich spawalności, parametrach mechanicznych i innowacyjnych powłokach ochronnych.
Charakterystyka materiałowa prętów chromowanych Cromax
Podstawą niezawodności każdego siłownika jest właściwy dobór gatunku stali bazowej. Produkty Cromax oferowane przez HP-Hydraulika są dostępne w kilku wariantach, z których każdy odpowiada na inne wyzwania konstrukcyjne. Wszystkie właściwości mechaniczne są gwarantowane przez producenta w stanie gotowym, czyli po procesie chromowania.
Przegląd gatunków stali i ich właściwości
- Cromax C35E: Jest to stal stosowana w standardowych aplikacjach. Dla średnic od 20 do 90 mm charakteryzuje się granicą plastyczności (Re) na poziomie minimum 345 MPa oraz wytrzymałością na rozciąganie (Rm) wynoszącą co najmniej 590 MPa. Twardość tego materiału mieści się w przedziale 165-220 HB.
- Cromax 180X: To ekonomiczny wybór do konwencjonalnych siłowników, będący mikrostopową stalą średniowęglową. W zakresie średnic 20-90 mm oferuje znacznie wyższe parametry niż standardowe stale: Re >= 500 MPa oraz Rm >= 750 MPa przy twardości 230-280 HB. Dostępny jest także wariant 180X CD (ciągniony na zimno) o podwyższonej granicy plastyczności do 690 MPa.
- Cromax 280X: Podstawowy produkt o podwyższonej wytrzymałości, łączący doskonałą obrabialność z wysoką spawalnością. Dla najpopularniejszego zakresu średnic (20-90 mm) osiąga Re >= 520 MPa i Rm 650-800 MPa. Jest to materiał o wysokiej udarności (>= 27 J przy -20 st. C), co czyni go idealnym do hydrauliki mobilnej.
- Cromax 482: Specjalistyczna stal mikrostopowa, która nie jest tożsama z 42CrMo4. Dzięki hartowaniu indukcyjnemu (twardość powierzchniowa pod chromem >= 55 HRC), zapewnia sztywne podłoże dla powłoki chromowej, co drastycznie zwiększa odporność na silne uderzenia i ścieranie w maszynach leśnych i budowlanych.
- Cromax 42CrMo4: Niskostopowa stal chromowo-molibdenowa, ulepszana cieplnie. Dla mniejszych średnic (< 40 mm) osiąga imponujące Re >= 750 MPa i Rm 1000-1200 MPa. Przeznaczona do najbardziej ekstremalnych obciążeń dynamicznych, np. w górnictwie.
- Cromax Tube: Rura tłoczyskowa o Re >= 450 MPa, pozwalająca na redukcję masy siłownika lub prowadzenie medium roboczego przez środek tłoczyska.
Technologia spajania i obróbki w praktyce warsztatowej
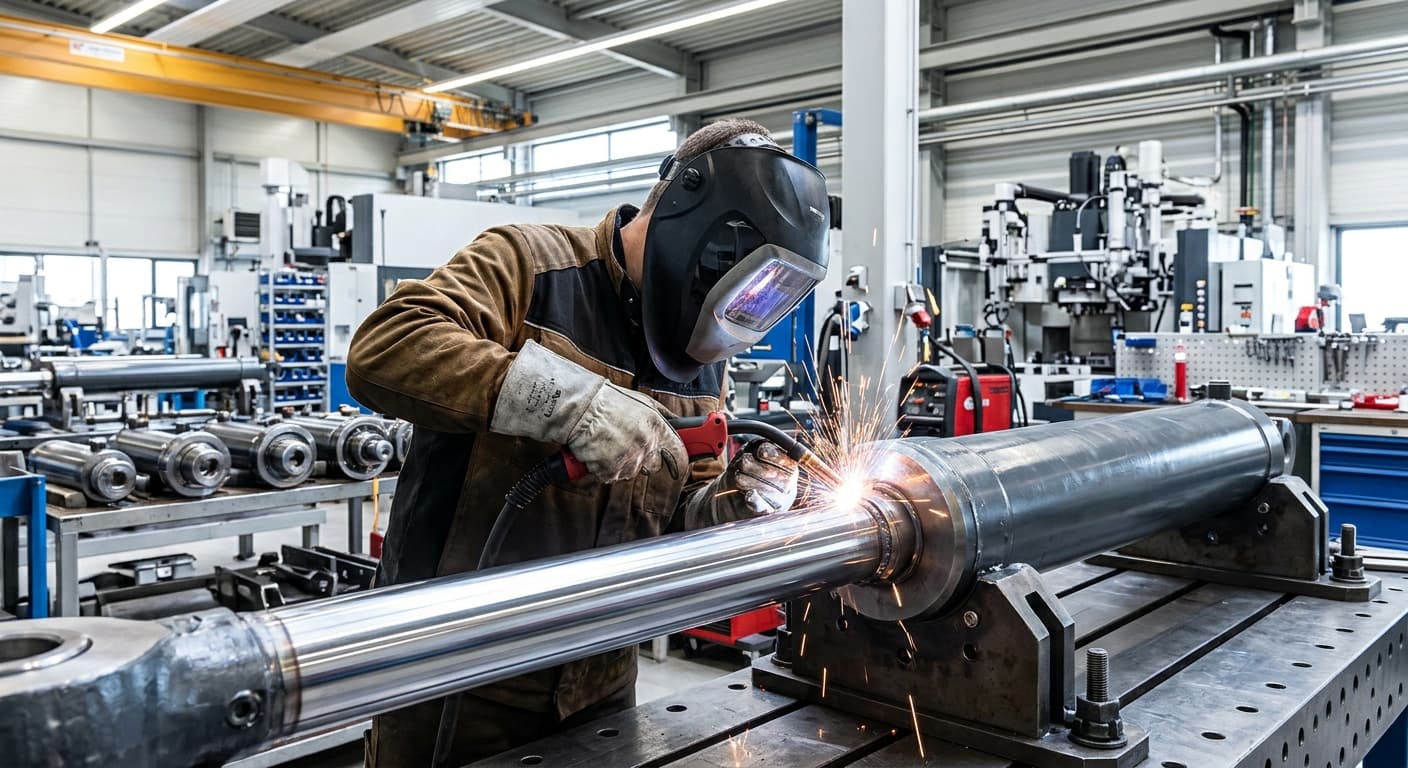
Jednym z największych wyzwań przy produkcji tłoczysk jest zachowanie wysokich parametrów wytrzymałościowych przy jednoczesnym zapewnieniu dobrej spawalności. Ovako w serii Cromax kładzie szczególny nacisk na parametry CEV (Equivalent Carbon Content) oraz FWP (Friction Welding Parameter).
Spawalność stali 180X i 280X w porównaniu do standardów rynkowych
Wielu producentów siłowników wciąż opiera się na stali C45E lub 19MnVS6 (20MnV6). Przewaga techniczna prętów Cromax w tym aspekcie jest mierzalna:
- Cromax 180X vs C45E: Mimo wyższej wytrzymałości, 180X ma lepszą spawalność. CEV dla 180X wynosi maksymalnie 0.62, podczas gdy dla C45E może sięgać 0.77. Parametr FWP dla 180X to max 2.78, wobec 5.38 dla C45E, co ułatwia zgrzewanie tarciowe. Przy spawaniu średnic powyżej 60 mm dla 180X zaleca się jedynie umiarkowane podgrzewanie wstępne (150-200 st. C).
- Cromax 280X vs 19MnVS6: 280X oferuje Re na poziomie 520 MPa (vs 390 MPa dla 19MnVS6) przy lepszym wskaźniku CEV (max 0.55 vs 0.65). Dzięki temu ryzyko pęknięć w strefie wpływu ciepła jest znacznie niższe, co przekłada się na bezpieczeństwo użytkowania siłownika pod dużym obciążeniem.
Obrabialność i hartowanie powierzchniowe
Dla firm takich jak HP-Hydraulika, zajmujących się obróbką mechaniczną, kluczowa jest powtarzalność parametrów HB. Pręty Cromax charakteryzują się optymalną strukturą metalograficzną, co wydłuża żywotność narzędzi skrawających. W przypadku wersji hartowanych indukcyjnie (oznaczanych jako IH), głębokość warstwy hartowanej jest precyzyjnie kontrolowana. Na przykład dla Cromax 180X o średnicy 40-90 mm wynosi ona 1.4-2.0 mm, zapewniając idealny kompromis między twardością powierzchniową a elastycznością rdzenia.
Zaawansowana ochrona antykorozyjna: Od Cromax do NiKrom
Twardy chrom charakteryzuje się naturalną siecią mikropęknięć, które w agresywnym środowisku mogą stać się kanałami dla korozji wżernej. HP-Hydraulika oferuje cztery poziomy ochrony, oparte na badaniach w komorze solnej zgodnie z normą ISO 9227.
Wykonania powierzchni i ich wytrzymałość korozyjna
- Cromax (standard): Jednowarstwowy chrom o specjalnym wykończeniu. Gwarantuje odporność do 40 h w teście AASS (kwas octowy) lub do 120 h w teście NSS (mgła solna obojętna) przy zachowaniu najwyższej oceny Rating 10 wg ISO 10289.
- Cromax C: Rozwiązanie z podwójną warstwą chromu, co znacząco utrudnia penetrację czynników korozyjnych do podłoża stalowego. Odporność wzrasta do 80 h AASS i 240 h NSS (Rating 10).
- NiKrom 150: Przełomowa technologia, w której pod warstwą chromu (min. 20 um) znajduje się ciągliwa, bezporowa warstwa niklu (min. 10 um). Taka bariera zapewnia minimum 150 h AASS i aż 500 h NSS.
- NiKrom 500 (Ni-Cromax): Najwyższy stopień ochrony z grubszą warstwą niklu (min. 30 um). Wytrzymuje co najmniej 500 h AASS i ekstremalne 1500 h NSS. Jest to alternatywa dla drogich tłoczysk ze stali nierdzewnej, znajdująca zastosowanie w przemyśle offshore, morskim oraz w maszynach pracujących w silnie zasolonym lub chemicznym środowisku.
Parametry techniczne warstwy chromu są wspólne dla wszystkich wykonań: twardość chromu wynosi minimum 850 HV0.1, a standardowa grubość to powyżej 20 um (dla najmniejszych średnic <= 20 mm gwarantowane jest min. 15 um).
Standardy jakościowe i wymiarowe
Precyzja wykonania prętów Cromax przekłada się bezpośrednio na szczelność i kulturę pracy siłownika. Wszystkie pręty dystrybuowane przez HP-Hydraulika spełniają rygorystyczne normy geometryczne:
- Tolerancja średnicy: Standardem jest klasa ISO f7. Owalność jest rygorystycznie ograniczona do maksymalnie 50% przedziału tolerancji.
- Chropowatość powierzchni: Parametr Ra wynosi zazwyczaj 0.05-0.10 um (gwarantowane max 0.2 um), natomiast Rt mieści się w granicach 0.5-1.0 um (max 2.0 um). Dla serii NiKrom parametr Rt jest jeszcze niższy i wynosi max 1.6 um.
- Prostoliniowość: Dla prętów o średnicy powyżej 30 mm odchyłka nie przekracza 0.1 mm na 1 metr bieżący, co jest kluczowe dla uniknięcia zatarć w dławnicy siłownika.
- Długości i cięcie: Standardowa długość produkcyjna to 6100 mm (+100/-0 mm), jednak pręty mogą być dostarczane w zakresie 3000-7800 mm. HP-Hydraulika oferuje precyzyjne cięcie na wymiar z tolerancją +2/-0 mm.
Aspekty ekonomiczne: Projektowanie z Cromax
Zastosowanie wysokowytrzymałych stali Cromax pozwala na realne oszczędności materiałowe i kosztowe. Zgodnie z zasadą ekonomiczną Ovako, wykorzystanie materiału o wyższej granicy plastyczności (np. 280X zamiast 20MnV6) umożliwia zmniejszenie średnicy tłoczyska przy zachowaniu tej samej odporności na wyboczenie.
Według danych producenta, zmniejszenie średnicy tłoczyska o zaledwie 5 mm może przynieść około 15% oszczędności kosztów całkowitych elementu. Ovako udostępnia wzór na procentowe oszczędności: (1 - e^(-0.032 x różnica średnic)) x 100. Przejście na stal Cromax 280X pozwala na redukcję masy komponentów, co jest szczególnie istotne w hydraulice mobilnej, gdzie każdy kilogram oszczędności przekłada się na mniejsze zużycie paliwa przez maszynę.
Podsumowanie i wsparcie techniczne
Wybór prętów Cromax to inwestycja w jakość, która zwraca się w postaci wydłużonych interwałów serwisowych i bezawaryjnej pracy urządzeń. Dzięki pełnej kontroli nad procesem hutniczym i galwanicznym, produkty Ovako gwarantują powtarzalność, której nie oferują tańsze zamienniki. Firma HP-Hydraulika Siłowa i Mechanika Maszyn s.c., łącząc dostęp do najwyższej klasy materiałów z wieloletnim doświadczeniem w regeneracji i naprawie siłowników, zapewnia swoim klientom nie tylko produkt, ale przede wszystkim pełne wsparcie techniczne i ekspertyzy.
Bez względu na to, czy projekt dotyczy standardowego siłownika rolniczego, czy zaawansowanego systemu sterowania skokiem łopat turbiny wiatrowej (gdzie często stosuje się 280X IH), odpowiedni dobór kombinacji gatunku stali (C35E, 180X, 280X, 482, 42CrMo4) oraz rodzaju powłoki (Standard, C, NiKrom) jest kluczem do sukcesu inżynieryjnego. Współpraca z oficjalnym przedstawicielem Ovako gwarantuje dostęp do najnowszych technologii stalowych, które definiują przyszłość nowoczesnej hydrauliki siłowej.