Technologiczne aspekty obróbki i montażu tłoczysk Cromax: Przewodnik po spawalności i skrawalności nowoczesnych stali
Wprowadzenie do nowoczesnej metalurgii tłoczysk
Współczesna hydraulika siłowa stawia przed producentami komponentów wyzwania, które wykraczają poza prosty dobór średnicy tłoczyska do przewidywanego ciśnienia roboczego. Kluczowym czynnikiem decydującym o trwałości układu, jego masie oraz kosztach produkcji jest synergia pomiędzy właściwościami mechanicznymi rdzenia stalowego a technologią nałożonej powłoki ochronnej. Firma HP-Hydraulika Siłowa i Mechanika Maszyn s.c., jako oficjalny przedstawiciel firmy Ovako – światowego lidera w produkcji stali specjalistycznych – dostarcza rozwiązania, które redefiniują podejście do projektowania i regeneracji siłowników.
Produkty z rodziny Cromax to efekt ponad 35 lat doświadczenia we współpracy z branżą hydrauliczną. Za ich produkcję odpowiada szwedzka grupa Ovako (spółka zależna Sanyo Special Steel, część grupy Nippon Steel), która wdrożyła unikalny, zintegrowany model kontroli łańcucha dostaw. Proces produkcji opiera się w 97% na recyklingu złomu stalowego, co nie tylko wpisuje się w trendy zrównoważonego rozwoju, ale przede wszystkim gwarantuje powtarzalność składu chemicznego i czystość stali. W artykule tym przyjrzymy się szczegółowo parametrom technicznym poszczególnych gatunków stali Cromax oraz technologiom powłok chromowych i niklowo-chromowych, analizując ich przydatność w procesach obróbczych i eksploatacyjnych.
Charakterystyka mechaniczna gatunków stali Cromax
Wybór odpowiedniego gatunku stali bazowej determinuje nie tylko wytrzymałość tłoczyska na zginanie czy wyboczenie, ale także jego zachowanie podczas toczenia, frezowania i spawania. Ovako oferuje precyzyjnie zdefiniowaną gamę gatunków, z których każdy odpowiada na inne potrzeby inżynieryjne.
Cromax 180X i 180X CD – wydajność i spawalność
Gatunek 180X to stal średniowęglowa mikrostopowa (skład: C 0.38%, Mn 0.7%, V 0.08%, S 0.020%), która stanowi ekonomiczną i techniczną alternatywę dla powszechnie stosowanej stali C45E. Jej przewaga ujawnia się szczególnie po procesie chromowania, gdzie zachowuje znacznie wyższe parametry:
- Dla zakresu średnic 20-90 mm: granica plastyczności Re >= 500 MPa, wytrzymałość na rozciąganie Rm >= 750 MPa, wydłużenie A5 >= 16% oraz twardość w zakresie 230-280 HB.
- Porównując to z C45E, gdzie Re po chromowaniu wynosi około 305 MPa, a Rm 590 MPa, widać wyraźną przewagę wytrzymałościową 180X.
- Wariant 180X CD (ciągniony na zimno) oferuje jeszcze wyższe parametry: Re >= 690 MPa oraz Rm >= 800 MPa przy twardości 250-300 HB.
Z perspektywy warsztatowej kluczowa jest spawalność. Wskaźnik CEV (Carbon Equivalent Value) dla 180X wynosi maksymalnie 0.62 (wobec 0.77 dla C45E), co sprawia, że stal ta jest znacznie łatwiejsza w łączeniu. Dodatkowo wskaźnik zgrzewalności tarciowej FWP wynosi dla niej max 2.78, podczas gdy dla C45E jest to aż 5.38. W przypadku spawania elementów o średnicy powyżej 60 mm zaleca się jedynie umiarkowane podgrzanie wstępne do temperatury 150-200 stopni Celsjusza.
Cromax 280X – optymalizacja masy i kosztów
Jest to podstawowy produkt o podwyższonej wytrzymałości, będący stalą mikrostopową. Pozwala on na realizację tzw. zasady ekonomicznej Ovako: dzięki wyższej wytrzymałości można zastosować tłoczysko o mniejszej średnicy bez ryzyka awarii. Redukcja średnicy o zaledwie 5 mm może wygenerować oszczędności kosztów rzędu 15%.
- Parametry dla średnic 20-90 mm: Re >= 520 MPa, Rm 650-800 MPa, A5 19%, twardość 200-240 HB.
- Wysoka udarność: >= 27 J przy temperaturze -20 stopni Celsjusza.
- Dla większych średnic (>125 mm) parametry ulegają naturalnemu obniżeniu (Re >= 350 MPa, Rm 500-700 MPa), co należy uwzględnić w projekcie.
Cromax 280X deklasuje stal 19MnVS6 (20MnV6) pod względem spawalności (CEV max 0.55 vs 0.65) oraz wytrzymałości (Re 520 vs 390 MPa).
Specjalistyczne gatunki: 482 oraz 42CrMo4
W aplikacjach narażonych na ekstremalne uderzenia i obciążenia dynamiczne, HP-Hydraulika rekomenduje dwa odrębne rozwiązania:
- Cromax 482: Stal średniowęglowa mikrostopowa, zawsze hartowana indukcyjnie. Zapewnia twardość powierzchniową pod warstwą chromu na poziomie min. 55 HRC. Jest to idealny wybór dla maszyn leśnych i budowlanych. Re >= 580 MPa, Rm 850-1000 MPa.
- Cromax 42CrMo4 (42CrMo4V): Niskostopowa stal chromowo-molibdenowa, ulepszana cieplnie (hartowana i odpuszczana). Oferuje najwyższe parametry dla małych średnic (<40 mm): Re >= 750 MPa, Rm 1000-1200 MPa, przy zachowaniu doskonałej udarności (>= 35 J przy 20 st. C). Stosowana głównie w górnictwie i ciężkiej hydraulice mobilnej.
Ofertę uzupełnia Cromax Tube (rura tłoczyskowa) o Re >= 450 MPa, stosowana wszędzie tam, gdzie kluczowa jest redukcja masy lub konieczność prowadzenia medium przez wnętrze tłoczyska.
Inżynieria powierzchni i ochrona korozyjna
Sama stal, niezależnie od gatunku, wymaga skutecznej bariery ochronnej. System Cromax oferuje cztery poziomy ochrony, które należy dobierać ściśle według środowiska pracy siłownika. Ocena odporności korozyjnej odbywa się zgodnie z normą ISO 9227, a klasyfikacja według ISO 10289 (Rating R).
Standardowe powłoki chromowe
- Cromax (Standard): Pojedyncza warstwa twardego chromu o twardości min. 850 HV0.1. Gwarantuje odporność do 120 h w teście mgły solnej NSS (Rating 10) lub do 40 h w teście AASS.
- Cromax C: Rozwiązanie z podwójną warstwą chromu, które znacząco ogranicza ryzyko pittingu (korozji wżernej). Zapewnia ochronę do 240 h NSS oraz do 80 h AASS (Rating 10).
Technologia NiKrom – najwyższa bariera ochronna
W warunkach ekstremalnie agresywnych, takich jak przemysł offshore, morski czy rolnictwo (nawozy), tradycyjny chrom może okazać się niewystarczający ze względu na swoją naturalną strukturę mikropęknięć. Rozwiązaniem jest technologia NiKrom (w HP-Hydraulika znana jako Ni-Cromax), gdzie pod warstwą chromu znajduje się szczelna warstwa niklu.
- NiKrom 150: Warstwa niklu >= 10 um + warstwa chromu >= 20 um. Odporność: min. 500 h NSS / 150 h AASS (Rating 10).
- NiKrom 500: Warstwa niklu >= 30 um + warstwa chromu >= 20 um. Odporność: min. 1500 h NSS / 500 h AASS (Rating 10).
Nikiel, będąc warstwą ciągliwą i pozbawioną porów, odcina stal od środowiska korozyjnego, zapewniając trwałość porównywalną z chromowaną stalą nierdzewną, przy zachowaniu znacznie lepszych parametrów mechanicznych rdzenia.
Praktyczne wskazówki dotyczące obróbki i montażu
Produkcja tłoczysk z wykorzystaniem prętów Cromax wymaga znajomości parametrów fizycznych powłoki i rdzenia. HP-Hydraulika zapewnia pełne wsparcie techniczne w tym zakresie, podkreślając następujące aspekty:
Tolerancje i parametry powierzchni
- Tolerancja średnicy: Standardem jest ISO f7. Ważnym parametrem jest owalność, która w produktach Ovako nie przekracza 50% przedziału tolerancji.
- Chropowatość: Parametr Ra wynosi standardowo <= 0.2 um (typowo oscyluje w granicach 0.05-0.10 um). Dla powłok NiKrom parametr Rt wynosi <= 1.6 um.
- Prostoliniowość: Dla średnic powyżej 30 mm dopuszczalne odchylenie to max 0.1 mm na 1 metr bieżący.
Obróbka mechaniczna i cięcie
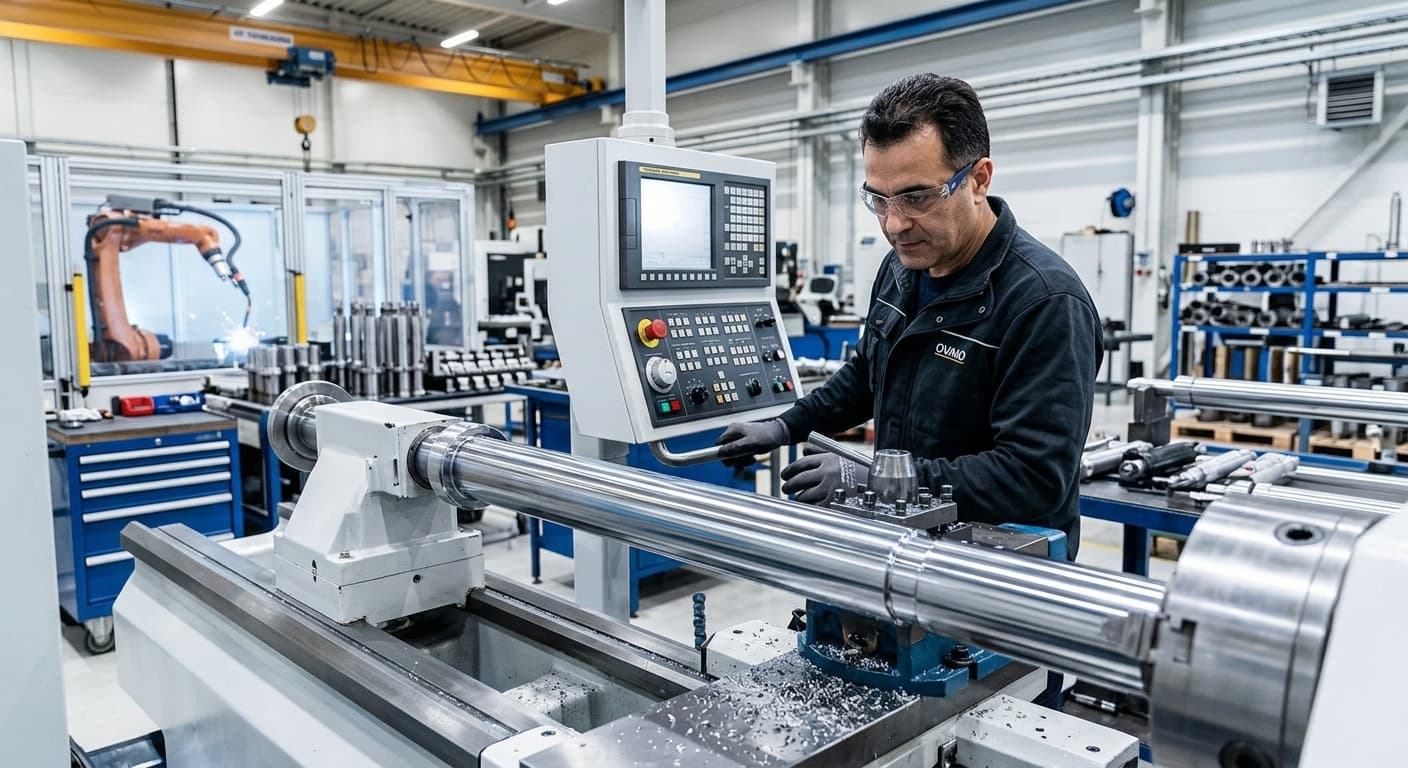
Pręty dostarczane są w długościach standardowych ok. 6100 mm (zakres produkcji 3000-7800 mm). Podczas cięcia na wymiar (standardowa tolerancja +2/-0 mm) należy pamiętać, że końce prętów mogą być niechromowane na odcinku do 150 mm (łącznie 300 mm na cały pręt). Przy obróbce gatunków hartowanych indukcyjnie (IH), takich jak Cromax 482 czy warianty 180X IH / 280X IH, należy stosować narzędzia o podwyższonej odporności na ścieranie, uwzględniając głębokość hartowania (np. 1.4-2.0 mm dla średnic 40-90 mm).
Hartowanie indukcyjne (IH) jako podparcie dla chromu
Hartowanie indukcyjne nie służy jedynie zwiększeniu sztywności pręta. Jego kluczową rolą w technologii Cromax jest stworzenie twardego podłoża pod kruchą warstwę chromu. Dzięki temu, w przypadku uderzenia mechanicznego w tłoczysko, stal nie ulega odkształceniu plastycznemu (wgłębieniu), co zapobiega pękaniu i łuszczeniu się powłoki chromowej.
- Dla 180X IH twardość wynosi min. 55 HRC.
- Dla 280X IH twardość wynosi min. 45 HRC.
- Dla 482 oraz 42CrMo4 IH twardość wynosi min. 55 HRC.
Podsumowanie
Dobór odpowiedniego pręta chromowanego to proces wielowymiarowy, w którym należy zrównoważyć wymagania wytrzymałościowe, środowiskowe oraz ekonomiczne. Dzięki zastosowaniu stali Ovako, HP-Hydraulika Siłowa i Mechanika Maszyn s.c. oferuje produkty, które pozwalają na realne oszczędności poprzez optymalizację średnic (redukcja masy) oraz wydłużenie interwałów serwisowych dzięki zaawansowanym powłokom NiKrom.
Kluczowe wnioski dla projektantów i technologów:
- Stal 180X jest optymalnym wyborem pod względem spawalności i wytrzymałości w porównaniu do standardowej stali C45.
- Gatunek 280X pozwala na redukcję średnicy tłoczyska, co przekłada się na wymierne korzyści finansowe.
- W środowiskach agresywnych korozyjnie jedynym skutecznym rozwiązaniem długofalowym są powłoki z warstwą niklu (NiKrom 150/500).
- Hartowanie indukcyjne jest niezbędne w maszynach narażonych na uszkodzenia mechaniczne powierzchni tłoczyska.
Profesjonalne wsparcie techniczne oraz dostęp do najwyższej jakości komponentów Cromax to fundament niezawodności każdej maszyny wykorzystującej hydraulikę siłową.