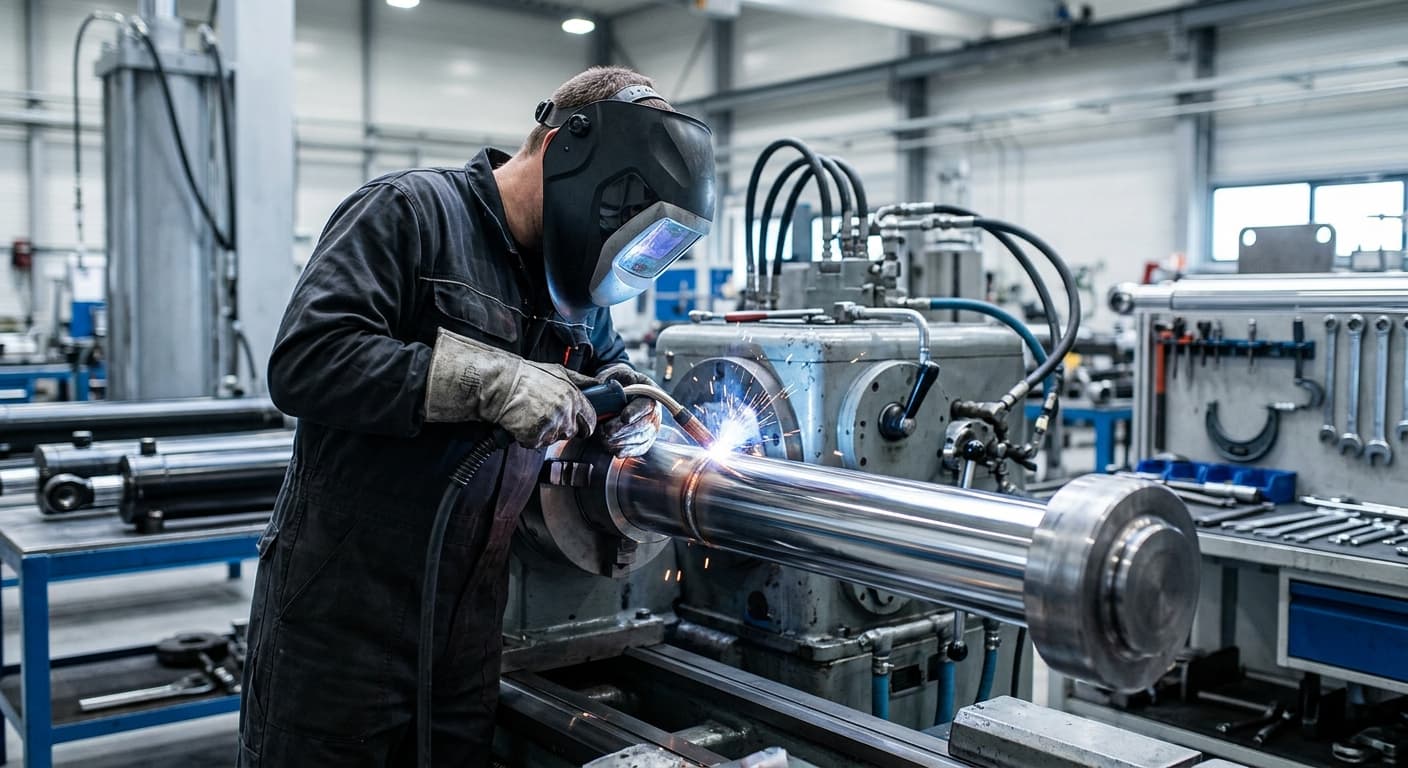
Technologia spawania i obróbki tłoczysk Cromax w produkcji siłowników
Wstęp do nowoczesnej metalurgii tłoczysk
Produkcja siłowników hydraulicznych stawia przed projektantami i technologami wyzwania, które wykraczają poza prosty dobór średnicy pręta. Współczesna hydraulika siłowa dąży do maksymalizacji wydajności przy jednoczesnej redukcji masy i kosztów produkcji. Kluczowym partnerem w tym procesie jest firma HP-Hydraulika Siłowa i Mechanika Maszyn s.c., oficjalny przedstawiciel szwedzkiego producenta stali – firmy Ovako. Ovako, będąca spółką zależną Sanyo Special Steel i częścią grupy Nippon Steel, od ponad 35 lat dostarcza innowacyjne rozwiązania pod marką Cromax.
Stale Cromax to nie tylko warstwa chromu, to przede wszystkim zaawansowana inżynieria materiałowa. Co istotne z punktu widzenia ekologii i nowoczesnych standardów przemysłowych, stal Ovako oparta jest w 97% na złomie stalowym pochodzącym z recyklingu. Pełna kontrola nad łańcuchem produkcji, od surówki po wyrób gotowy w zakładach w Hallstahammar, Twente, Molinelli czy Redon, gwarantuje powtarzalność parametrów, która jest niezbędna w procesach spawania i obróbki skrawaniem.
Optymalizacja procesu spawalniczego i obróbczego z Cromax 180X i 280X
Wielu producentów siłowników standardowo sięga po stal C45E, jednak analiza techniczna wykazuje, że przejście na dedykowane stale mikrostopowe Cromax przynosi wymierne korzyści technologiczne. Porównanie parametrów spawalności i wytrzymałości rzuca nowe światło na efektywność produkcji.
Cromax 180X jako ekonomiczna alternatywa
Cromax 180X to stal średniowęglowa mikrostopowa, która stanowi ekonomiczny wybór do konwencjonalnych siłowników. Jej skład chemiczny (C 0,38%, Mn 0,7%, V 0,08%, S 0,020%) został zoptymalizowany pod kątem spawalności. Wskaźnik CEV (Carbon Equivalent Value) dla 180X wynosi maksymalnie 0,62, co w porównaniu do 0,77 dla standardowej stali C45E, znacząco ułatwia procesy łączenia.
Parametry mechaniczne Cromax 180X dla średnic 20-90 mm:
- Granica plastyczności Re: >= 500 MPa
- Wytrzymałość na rozciąganie Rm: >= 750 MPa
- Wydłużenie A5: >= 16 %
- Twardość: 230-280 HB
Dla porównania, popularna stal C45E po procesie chromowania wykazuje Re na poziomie zaledwie 305 MPa i Rm 590 MPa. Wyższa granica plastyczności 180X pozwala na przenoszenie większych obciążeń przy zachowaniu tej samej geometrii tłoczyska. Warto również zwrócić uwagę na zgrzewalność tarciową – wskaźnik FWP dla 180X wynosi max 2,78, podczas gdy dla C45E jest to aż 5,38. Przy spawaniu prętów o średnicach powyżej 60 mm zalecane jest podgrzanie wstępne do temperatury 150-200 stopni Celsjusza.
Przełomowa wydajność stali Cromax 280X
Cromax 280X to podstawowy produkt o podwyższonej wytrzymałości, który znajduje szerokie zastosowanie w hydraulice mobilnej, rolnictwie oraz w maszynach budowlanych. Jest to stal mikrostopowa oferująca doskonałą kombinację wytrzymałości, obrabialności i spawalności.
Charakterystyka mechaniczna Cromax 280X:
- Średnice 20-90 mm: Re >= 520 MPa, Rm 650-800 MPa, A5 19 %, 200-240 HB, udarność >= 27 J przy -20 st. C
- Średnice 91-125 mm: Re >= 440 MPa, Rm 550-700 MPa, A5 19 %, 180-230 HB
- Średnice powyżej 125 mm: Re >= 350 MPa, Rm 500-700 MPa, A5 19 %, 180-230 HB
Kluczowym argumentem za stosowaniem 280X jest możliwość downsizingu, czyli zmniejszenia średnicy tłoczyska przy zachowaniu tej samej wytrzymałości konstrukcji. Zgodnie z zasadą ekonomiczną Ovako, zmniejszenie średnicy o zaledwie 5 mm może wygenerować oszczędności rzędu 15%. Procentową wartość oszczędności można precyzyjnie wyliczyć ze wzoru: (1 - e^(-0,032 x różnica średnic)) x 100. Dodatkowo, Cromax 280X wypada znacznie lepiej w testach spawalności niż stal 19MnVS6 (20MnV6) – jej CEV to max 0,55 wobec 0,65 dla 19MnVS6, co czyni ją materiałem bezpieczniejszym i łatwiejszym w procesach montażowych.
Rozwiązania do ekstremalnych obciążeń: Cromax 482 i 42CrMo4
W zastosowaniach, gdzie siłowniki są narażone na silne uderzenia mechaniczne lub ekstremalne obciążenia dynamiczne, HP-Hydraulika proponuje specjalistyczne gatunki stali, które gwarantują sztywne podłoże pod warstwą chromu.
Cromax 482 – Odporność na uderzenia
Cromax 482 to stal średniowęglowa mikrostopowa hartowana indukcyjnie. Jest to gatunek dedykowany do maszyn budowlanych i leśnych. Należy podkreślić, że Cromax 482 nie jest wykonany ze stali 42CrMo4 – to odrębny gatunek o specyficznych właściwościach.
Właściwości Cromax 482 (dla średnic < 125 mm):
- Granica plastyczności Re: >= 580 MPa
- Wytrzymałość na rozciąganie Rm: 850-1000 MPa
- Wydłużenie A5: 14 %
- Twardość rdzenia: 250-300 HB
- Twardość powierzchniowa: >= 55 HRC
Hartowana powierzchniowo warstwa stanowi idealne, twarde podłoże dla chromu technicznego, co drastycznie zwiększa odporność na ścieranie i chroni przed wgniataniem warstwy chromu pod wpływem punktowych uderzeń.
Cromax 42CrMo4 – Najwyższe wymagania wytrzymałościowe
Dla najbardziej odpowiedzialnych elementów, takich jak obudowy zmechanizowane w górnictwie, stosuje się stal Cromax 42CrMo4 (często oznaczaną jako 42CrMo4V). Jest to niskostopowa stal chromowo-molibdenowa, ulepszana cieplnie (hartowana i odpuszczana).
Parametry mechaniczne Cromax 42CrMo4 w zależności od średnicy:
- Średnice < 40 mm: Re >= 750 MPa, Rm 1000-1200 MPa, A5 11 %, 295-355 HB, udarność >= 35 J przy 20 st. C
- Średnice 40-95 mm: Re >= 690 MPa, Rm 900-1100 MPa, A5 12 %, 265-325 HB
- Średnice > 95 mm: Re >= 550 MPa, Rm 800-950 MPa, A5 13 %, 235-295 HB
- Twardość powierzchniowa po hartowaniu indukcyjnym: >= 55 HRC
Stal ta oferuje najwyższą odporność na obciążenia dynamiczne i zmęczenie materiału, co czyni ją bezkonkurencyjną w ekstremalnych warunkach eksploatacyjnych.
Powłoki ochronne i odporność korozyjna
Oprócz doboru gatunku stali, kluczowe dla żywotności tłoczyska jest wykonanie jego powierzchni. HP-Hydraulika oferuje cztery główne warianty odporności korozyjnej, testowane zgodnie z normą ISO 9227.
Standardy chromowania technicznego
Podstawowe wykonania opierają się na warstwie twardego chromu o grubości standardowo powyżej 20 um (dla małych średnic <= 20 mm gwarantowane minimum 15 um). Twardość samej warstwy chromu wynosi minimum 850 HV0,1.
- Cromax (Standard): Pojedyncza warstwa chromu ze specjalnym wykończeniem. Odporność do 40 h w teście AASS (mgła solna z kwasem octowym) lub do 120 h w teście NSS (mgła obojętna) przy ratingu 10 wg ISO 10289. W teście CASS osiąga do 64 h (rating 9).
- Cromax C: Podwójna warstwa chromu, zapewniająca lepszą ochronę przed penetracją czynników korozyjnych. Odporność do 80 h AASS i do 240 h NSS (rating 10).
Technologia NiKrom – Bariera niklowo-chromowa
Dla najbardziej agresywnych środowisk, takich jak przemysł morski, offshore czy rolnictwo (narażenie na nawozy), dedykowane są produkty NiKrom (w ofercie HP-Hydraulika występujące również pod nazwą Ni-Cromax). Zastosowanie ciągliwej warstwy niklu pod chromem eliminuje problem mikropęknięć twardego chromu, odcinając stal od środowiska korozyjnego.
- NiKrom 150: Warstwa niklu >= 10 um + warstwa chromu >= 20 um. Gwarantowana odporność: min. 150 h AASS / min. 500 h NSS (rating 10).
- NiKrom 500: Grubsza warstwa niklu >= 30 um + warstwa chromu >= 20 um. Gwarantowana odporność: min. 500 h AASS / min. 1500 h NSS (rating 10).
Odporność korozyjna NiKrom 500 jest porównywalna z chromowaną stalą nierdzewną, co przy znacznie lepszych właściwościach mechanicznych rdzenia stalowego, stanowi rozwiązanie optymalne kosztowo i technicznie.
Parametry techniczne i tolerancje wyrobów Cromax
Wszystkie pręty Cromax dostarczane przez HP-Hydraulika charakteryzują się rygorystycznymi tolerancjami wykonania, co jest niezbędne dla poprawnej pracy uszczelnień siłownika.
- Chropowatość powierzchni: Ra wynosi standardowo <= 0,2 um (typowo w zakresie 0,05-0,10 um). Parametr Rt to zazwyczaj 0,5-1,0 um (max 2,0 um; dla NiKrom max 1,6 um).
- Tolerancja średnicy: Standardem jest ISO f7. Owalność nie przekracza 50% przedziału tolerancji.
- Prostoliniowość: Dla średnic < 30 mm dopuszczalne odchylenie to max 0,1 mm na 0,5 m. Dla większych średnic jest to max 0,1 mm na 1,0 m.
- Wymiary i logistyka: Pręty produkowane są w zakresie średnic 10-150 mm (NiKrom 18-160 mm). Standardowa długość produkcyjna to 6100 mm (+100/-0 mm), choć dostępne są długości od 3000 do 7800 mm. HP-Hydraulika świadczy usługę cięcia na wymiar z dokładnością +2/-0 mm.
Należy pamiętać, że końce prętów mogą być niechromowane na odcinku do 150 mm (łącznie 300 mm na pręt). Pakowanie odbywa się standardowo w rękawy foliowe, a opcjonalnie w zabezpieczające tuby kartonowe.
Podsumowanie i wsparcie techniczne
Wybór odpowiedniego materiału na tłoczyska siłowników hydraulicznych to proces wymagający uwzględnienia zarówno parametrów wytrzymałościowych rdzenia, jak i odporności korozyjnej warstwy wierzchniej. Dzięki współpracy z HP-Hydraulika Siłowa i Mechanika Maszyn s.c., klienci zyskują dostęp nie tylko do najwyższej jakości produktów Ovako Cromax, ale również do profesjonalnej wiedzy technicznej.
Niezależnie od tego, czy celem jest optymalizacja kosztów poprzez zastosowanie stali Cromax 280X i downsizing, czy zapewnienie maksymalnej żywotności w warunkach morskich dzięki technologii NiKrom 500, każdy projekt wspierany jest ekspertyzą specjalistów. HP-Hydraulika, jako oficjalny przedstawiciel Ovako, gwarantuje, że każda partia materiału została przetestowana i spełnia surowe normy jakościowe, co w połączeniu z własnym zapleczem regeneracji i naprawy elementów hydraulicznych, tworzy kompleksową ofertę dla najbardziej wymagających gałęzi przemysłu.