Standardy regeneracji siłowników: Wybór stali i powłok Cromax
Wprowadzenie do nowoczesnej regeneracji hydrauliki siłowej
Współczesny przemysł maszynowy, operujący w sektorach takich jak budownictwo, górnictwo czy rolnictwo, stawia przed układami hydraulicznymi wymagania, które wykraczają poza standardową eksploatację. Kluczowym elementem każdego systemu hydraulicznego jest siłownik, a jego najbardziej wyeksponowaną częścią – tłoczysko. To właśnie ono jest bezpośrednio narażone na agresywne środowisko korozyjne, uszkodzenia mechaniczne oraz ekstremalne obciążenia dynamiczne. Firma HP-Hydraulika Siłowa i Mechanika Maszyn s.c., jako oficjalny przedstawiciel marki Ovako, dostarcza rozwiązania oparte na technologii Cromax, które redefiniują podejście do produkcji i regeneracji elementów hydraulicznych.
Decyzja o wyborze konkretnego materiału na tłoczysko nie może być dziełem przypadku. Opiera się ona na ścisłej analizie metalurgicznej i środowiskowej. Wykorzystanie produktów Ovako – szwedzkiego producenta stali będącego częścią grupy Nippon Steel – gwarantuje najwyższą jakość, wynikającą z pełnej kontroli łańcucha produkcji, od recyklingu złomu (stanowiącego 97% wsadu) po gotowy wyrób chromowany. W niniejszym artykule przeanalizujemy kryteria doboru gatunków stali oraz wariantów ochrony powierzchniowej, które decydują o bezawaryjnej pracy maszyn w najcięższych warunkach.
Analiza gatunków stali Ovako Cromax w procesach naprawczych
W procesie regeneracji siłowników hydraulicznych kluczowe znaczenie ma przywrócenie parametrów wytrzymałościowych pręta do poziomu fabrycznego, a często – dzięki zastosowaniu lepszych materiałów – ich podniesienie. Ovako oferuje precyzyjnie zdefiniowaną listę gatunków stali, z których każdy posiada unikalne właściwości mechaniczne gwarantowane już po procesie chromowania.
Cromax 180X oraz 280X – fundamenty mobilnej hydrauliki
Gatunek Cromax 180X to ekonomiczny, a zarazem wydajny wybór dla konwencjonalnych siłowników. Jest to stal średniowęglowa mikrostopowa o typowym składzie chemicznym obejmującym 0.38% węgla, 0.7% manganu oraz dodatek wanadu (0.08%). W zakresie średnic 20-90 mm stal ta charakteryzuje się granicą plastyczności Re wynoszącą minimum 500 MPa oraz wytrzymałością na rozciąganie Rm na poziomie co najmniej 750 MPa. Dla porównania, popularna stal C45E w stanie chromowanym oferuje Re jedynie na poziomie 305 MPa, co czyni 180X znacznie bezpieczniejszym wyborem przy wysokich ciśnieniach roboczych.
Kolejnym stopniem w hierarchii wytrzymałości jest Cromax 280X. To podstawowy produkt w ofercie HP-Hydraulika, cechujący się doskonałą spawalnością (CEV max 0.55) i obrabialnością. Parametry dla średnic 20-90 mm są imponujące: Re >= 520 MPa, Rm w przedziale 650-800 MPa oraz udarność minimum 27 J przy temperaturze -20 st. C. Zastosowanie stali 280X zamiast tradycyjnych rozwiązań, takich jak 20MnV6 (gdzie Re po chromowaniu wynosi 390 MPa), pozwala inżynierom na redukcję średnicy tłoczyska przy zachowaniu tej samej odporności na wyboczenie, co generuje wymierne oszczędności.
Rozwiązania do zadań specjalnych: Cromax 482 i 42CrMo4
W maszynach budowlanych i leśnych, gdzie tłoczyska są narażone na uderzenia kamieni lub kłód, niezbędne jest zastosowanie stali hartowanej indukcyjnie. Cromax 482 jest gatunkiem dedykowanym do takich aplikacji. Dla średnic poniżej 125 mm oferuje on Re >= 580 MPa oraz twardość powierzchniową pod warstwą chromu wynoszącą minimum 55 HRC. Ważne jest rozróżnienie: Cromax 482 nie jest stalą 42CrMo4 – to odrębna stal mikrostopowa zaprojektowana pod kątem sztywnego podparcia warstwy chromu.
Dla najbardziej ekstremalnych obciążeń dynamicznych, np. w górnictwie, stosuje się Cromax 42CrMo4 (znany również jako 42CrMo4V). Jest to stal niskostopowa chromowo-molibdenowa, ulepszana cieplnie. Jej parametry dla mniejszych średnic (< 40 mm) sięgają Re >= 750 MPa oraz Rm 1000-1200 MPa. Jest to materiał o najwyższej kulturze technicznej, zapewniający bezpieczeństwo w systemach o krytycznym znaczeniu.
Specjalistyczne formy: Cromax Tube i C35E
W ofercie znajdują się również rury tłoczyskowe Cromax Tube, stosowane tam, gdzie liczy się redukcja masy lub konieczność prowadzenia medium wewnątrz tłoczyska (Re >= 450 MPa). Z kolei Cromax C35E to rozwiązanie dla mniej wymagających aplikacji, gdzie dla średnic 20-90 mm parametry Re wynoszą 345 MPa przy Rm 590 MPa.
Inżynieria powłok: Odporność korozyjna w teście mgły solnej
Sama wytrzymałość rdzenia to tylko połowa sukcesu. Trwałość siłownika zależy od integralności warstwy zewnętrznej. Ovako Cromax stosuje unikalne technologie galwaniczne, które dzielą się na cztery główne poziomy ochrony.
Standardowe i wzmocnione warstwy chromu
- Cromax (Standard): Jest to pojedyncza warstwa twardego chromu o grubości minimum 20 um (dla średnic powyżej 20 mm). Dzięki specjalnemu wykończeniu powierzchni, zapewnia ona odporność korozyjną do 120 godzin w teście NSS (Neutral Salt Spray) przy ocenie Rating 10 wg ISO 10289. W bardziej wymagającym teście AASS gwarancja wynosi 40 godzin.
- Cromax C: To rozwiązanie z podwójną warstwą chromu. Taka struktura skutecznie blokuje penetrację czynników korozyjnych przez mikropęknięcia, co pozwala na wydłużenie odporności do 240 godzin NSS oraz 80 godzin AASS (Rating 10).
Technologia NiKrom – bariera niklowa
W środowiskach ekstremalnie agresywnych, takich jak offshore, rolnictwo nawozowe czy przemysł morski, tradycyjny chrom może okazać się niewystarczający. Tutaj HP-Hydraulika proponuje technologię NiKrom (w ofercie serwisowej znaną też jako Ni-Cromax).
- NiKrom 150: Pod warstwą chromu (>= 20 um) znajduje się warstwa niklu o grubości minimum 10 um. Nikiel, będąc materiałem ciągliwym i pozbawionym porów, stanowi absolutną barierę dla korozji wżerowej. Gwarantuje to minimum 500 h NSS oraz 150 h AASS.
- NiKrom 500: To najwyższy standard ochrony. Dzięki zwiększeniu grubości niklu do minimum 30 um, uzyskuje się odporność przekraczającą 1500 godzin w teście NSS oraz 500 godzin w teście AASS. Jest to wydajność porównywalna z chromowaną stalą nierdzewną, ale przy zachowaniu znacznie lepszych parametrów mechanicznych i niższych kosztów.
Parametry geometryczne i jakościowe produktów Cromax
Precyzja wykonania to znak rozpoznawczy zakładów produkcyjnych Ovako w Hallstahammar, Twente, Molinella i Redonie. Wszystkie pręty dostarczane przez HP-Hydraulika spełniają surowe normy tolerancji i chropowatości.
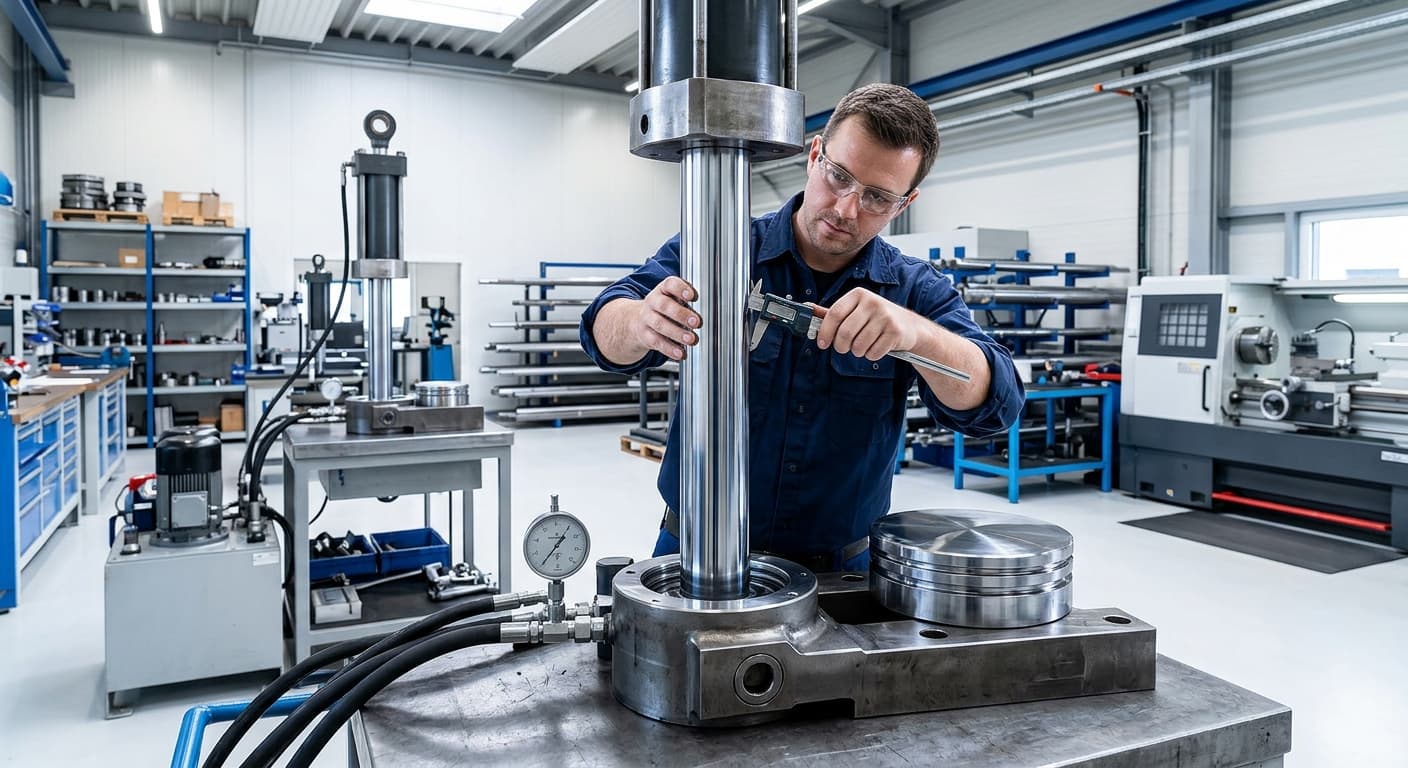
- Tolerancja średnicy: Standardem jest ISO f7. Owalność pręta nie przekracza 50% przedziału tolerancji, co ma kluczowe znaczenie dla szczelności dławnicy siłownika.
- Chropowatość powierzchni: Parametr Ra wynosi standardowo poniżej 0.2 um (typowo w granicach 0.05-0.10 um). Dla powłok NiKrom parametr Rt nie przekracza 1.6 um.
- Twardość chromu: Warstwa galwaniczna posiada twardość minimum 850 HV0.1, co zapewnia wysoką odporność na ścieranie podczas pracy w zapylonym środowisku.
- Prostoliniowość: Dla prętów o średnicy powyżej 30 mm odchyłka nie przekracza 0.1 mm na 1 metr bieżący, co eliminuje ryzyko przedwczesnego zużycia uszczelnień i prowadnic.
Aspekty ekonomiczne i techniczne doboru tłoczysk
Jedną z najważniejszych zasad promowanych przez Ovako i HP-Hydraulika jest zasada optymalizacji ekonomicznej poprzez dobór lepszego gatunku stali. Dzięki zastosowaniu materiałów takich jak Cromax 280X, projektant lub serwisant może zdecydować się na mniejszą średnicę tłoczyska. Zgodnie z wyliczeniami Ovako, zmniejszenie średnicy o zaledwie 5 mm może przynieść oszczędności kosztów na poziomie około 15%.
Warto również zwrócić uwagę na spawalność. Stale mikrostopowe Cromax (180X, 280X) charakteryzują się niskim równoważnikiem węgla, co ułatwia procesy łączenia tłoczyska z uchem siłownika. Przykładowo, dla stali 180X o średnicach powyżej 60 mm zaleca się jedynie umiarkowane podgrzanie wstępne do 150-200 st. C, co w porównaniu do stali wysokowęglowych znacznie redukuje ryzyko pęknięć w strefie wpływu ciepła.
Podsumowanie
Dobór odpowiedniego pręta chromowanego to proces, który wymaga połączenia wiedzy z zakresu metalurgii, tribologii i inżynierii powierzchni. Dzięki partnerstwu z Ovako, firma HP-Hydraulika Siłowa i Mechanika Maszyn s.c. dostarcza produkty, które nie tylko spełniają, ale często przewyższają wymagania producentów maszyn (OEM).
Wykorzystanie gatunków takich jak Cromax 180X czy 280X pozwala na optymalizację kosztów i masy konstrukcji, podczas gdy specjalistyczne stale 482 i 42CrMo4 gwarantują trwałość w warunkach ekstremalnych obciążeń mechanicznych. Z kolei paleta powłok od standardowego Cromaxu po zaawansowany NiKrom 500 umożliwia precyzyjne dopasowanie ochrony korozyjnej do środowiska pracy, od suchych hal magazynowych po agresywne środowiska morskie. Profesjonalna regeneracja oparta na tych komponentach to gwarancja przywrócenia pełnej sprawności operacyjnej maszyn i wydłużenia ich cyklu życia.