Precyzja wykonania i topografia powierzchni tłoczysk Cromax
Wprowadzenie do technologii Cromax w nowoczesnej mechanice maszyn
Współczesne układy hydrauliki siłowej stawiają przed komponentami wykonawczymi wymagania wykraczające poza standardową wytrzymałość mechaniczną. Tłoczysko, jako element bezpośrednio współpracujący z systemem uszczelniającym i narażony na czynniki zewnętrzne, stanowi krytyczny punkt konstrukcyjny siłownika. Firma HP-Hydraulika Siłowa i Mechanika Maszyn s.c., jako oficjalny przedstawiciel marki Ovako, dostarcza na rynek rozwiązania oparte na prętach chromowanych Cromax, które definiują standardy w zakresie precyzji geometrycznej i jakości powierzchni.
Producentem stali dla marki Cromax jest szwedzka firma Ovako, będąca spółką zależną Sanyo Special Steel i częścią globalnej grupy Nippon Steel. To, co wyróżnia te produkty, to pełna kontrola nad łańcuchem produkcji – od surówki opartej w 97% na recyklingu złomu stalowego, aż po gotowy wyrób poddawany rygorystycznym testom w zakładach w Hallstahammar, Twente, Molinella czy Redon. Ponad 35-letnie doświadczenie Ovako w optymalizacji procesów chromowania przekłada się na produkty, które minimalizują tarcie, zwiększają trwałość uszczelnień i gwarantują niezawodność w najtrudniejszych warunkach eksploatacyjnych.
Geometria i parametry wymiarowe jako fundament szczelności układu
Podstawowym warunkiem prawidłowej pracy tłoczyska w siłowniku hydraulicznym jest jego precyzja wymiarowa. Nawet najdoskonalsza powłoka chromowa nie spełni swojego zadania, jeśli baza stalowa nie zachowuje rygorystycznych tolerancji geometrycznych. W produktach Cromax parametry te są standaryzowane i ściśle monitorowane.
Tolerancja średnicy i owalność
Standardowe wykonanie prętów Cromax opiera się na tolerancji wymiarowej ISO f7. Jest to parametr kluczowy dla zapewnienia optymalnego pasowania z prowadnicami i uszczelnieniami tłoczyskowymi. Istotnym, choć często pomijanym parametrem, jest owalność pręta. W przypadku produktów Ovako owalność wynosi maksymalnie 50% całkowitego przedziału tolerancji średnicy, co zapobiega powstawaniu nieszczelności wynikających z nierównomiernego nacisku wargi uszczelniającej na obwód tłoczyska.
Prostoliniowość i długości produkcyjne
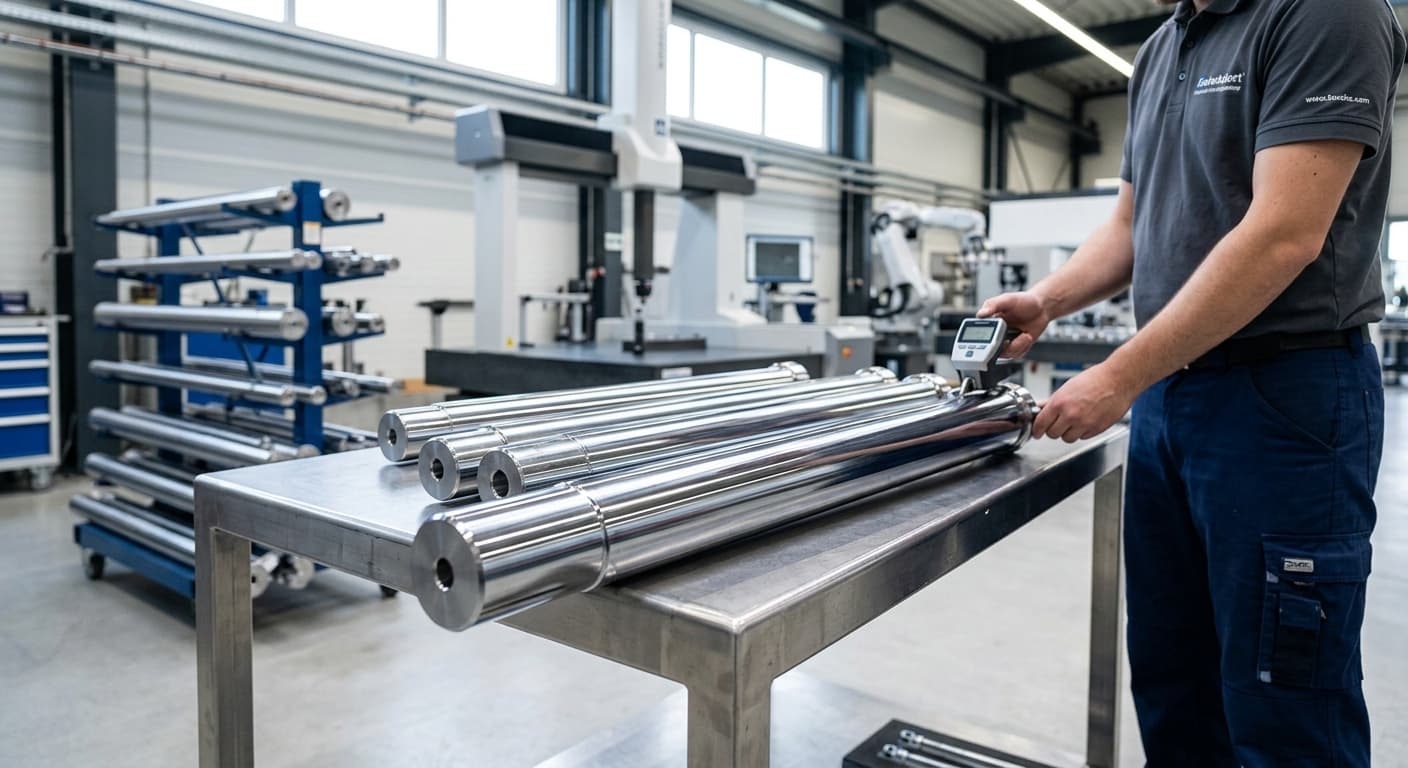
Prostoliniowość tłoczyska ma bezpośredni wpływ na rozkład sił wewnątrz cylindra i zapobiega przedwczesnemu zużyciu pakietów uszczelniających oraz tulei prowadzących. Standardy dla prętów Cromax prezentują się następująco:
- Dla średnic Ø < 30 mm: maksymalna odchyłka prostoliniowości wynosi 0,1 mm na każde 0,5 m długości.
- Dla średnic Ø >= 30 mm: maksymalna odchyłka prostoliniowości wynosi 0,1 mm na każde 1,0 m długości.
Pręty dostarczane są w długościach standardowych 6100 mm (z tolerancją +100/-0 mm), przy czym możliwe jest zamówienie odcinków w zakresie od 3000 mm do 7800 mm. HP-Hydraulika zapewnia również usługę precyzyjnego cięcia na wymiar z tolerancją +2/-0 mm. Należy pamiętać, że końce prętów mogą posiadać strefy niechromowane o długości do 150 mm na każdym z końców (maksymalnie 300 mm łącznie na pręcie).
Mikrostruktura powierzchni i charakterystyka powłoki chromowej
Jakość powłoki chromowej w prętach Cromax nie jest oceniana wyłącznie przez pryzmat jej grubości, ale przede wszystkim przez strukturę mikropęknięć i parametry chropowatości. Twardy chrom techniczny posiada naturalną sieć mikropęknięć, która jest niezbędna do utrzymania filmu olejowego, jednak musi być ona kontrolowana, aby nie doprowadzić do penetracji korozji do rdzenia stalowego.
Chropowatość i wykończenie powierzchni
Parametry chropowatości mają krytyczne znaczenie dla współczynnika tarcia oraz trwałości elastomerowych elementów uszczelniających. Standardowe parametry dla prętów Cromax to:
- Ra (średnie arytmetyczne odchylenie profilu): <= 0,2 µm (w praktyce produkcyjnej osiągane są wartości rzędu 0,05-0,10 µm).
- Rt (całkowita wysokość profilu): <= 2,0 µm (typowo w granicach 0,5-1,0 µm).
- Dla wykonania NiKrom parametr Rt jest jeszcze bardziej zaostrzony i wynosi <= 1,6 µm.
Takie wykończenie powierzchni zapewnia idealny balans między gładkością redukującą zużycie uszczelnień a zdolnością do retencji minimalnej ilości oleju niezbędnej do smarowania węzła tarcia.
Grubość i twardość warstwy chromu
Standardowa grubość warstwy chromu w prętach Cromax wynosi powyżej 20 µm. Wyjątek stanowią cienkie pręty o średnicy Ø <= 20 mm, gdzie gwarantowane minimum to 15 µm. Twardość samej warstwy chromu wynosi minimum 850 HV0,1, co zapewnia wysoką odporność na ścieranie i drobne uszkodzenia mechaniczne wynikające z zanieczyszczeń w środowisku pracy.
Analiza gatunków stali: Dobór bazy pod warstwę chromu
Firma HP-Hydraulika oferuje pełną gamę gatunków stali Ovako, z których każdy jest dedykowany do innych obciążeń i warunków pracy. Wszystkie właściwości mechaniczne są gwarantowane dla gotowego produktu (po procesie chromowania).
Cromax C35E
Jest to podstawowy gatunek stali konstrukcyjnej, stosowany w aplikacjach o mniejszych wymaganiach wytrzymałościowych.
- Dla Ø < 20 mm: Re >= 345 MPa, Rm >= 590 MPa, A5 10%.
- Dla Ø 20-90 mm: Re >= 345 MPa, Rm >= 590 MPa, A5 19%, twardość 165-220 HB.
Cromax 180X – Optymalizacja kosztowa i spawalność
Cromax 180X to mikrostopowa stal średniowęglowa (C 0,38%, Mn 0,7%, V 0,08%), stanowiąca doskonałą alternatywę dla standardowej stali C45E. Jej przewaga polega na znacznie wyższej granicy plastyczności po chromowaniu (500 MPa vs 305 MPa w C45E) oraz lepszej spawalności (CEV max 0,62 vs 0,77).
- Właściwości mechaniczne (Ø 20-90 mm): Re >= 500 MPa, Rm >= 750 MPa, A5 >= 16%, twardość 230-280 HB.
- Wariant 180X CD (ciągniony na zimno): Re >= 690 MPa, Rm >= 800 MPa, A5 >= 10%, twardość 250-300 HB.
- Dostępny również w wersji hartowanej indukcyjnie (IH) z twardością pod chromem min. 55 HRC.
Cromax 280X – Standard wysokiej wytrzymałości
To najpopularniejszy wybór w hydraulice mobilnej, maszynach rolniczych i ładowarkach. Oferuje znakomitą kombinację wytrzymałości, udarności i obrabialności. W porównaniu do stali 20MnV6 (19MnVS6), Cromax 280X wykazuje wyższą granicę plastyczności (520 MPa vs 390 MPa) przy lepszych parametrach spawalności (CEV max 0,55 vs 0,65).
- Dla Ø 20-90 mm: Re >= 520 MPa, Rm 650-800 MPa, A5 19%, twardość 200-240 HB, udarność >= 27 J przy -20 °C.
- Dla Ø 91-125 mm: Re >= 440 MPa, Rm 550-700 MPa, A5 19%.
- Dla Ø > 125 mm: Re >= 350 MPa, Rm 500-700 MPa, A5 19%.
Cromax 482 – Odporność na uderzenia
Gatunek ten jest mikrostopową stalą średniowęglową, hartowaną indukcyjnie w celu stworzenia sztywnego podłoża pod warstwą chromu. Jest to rozwiązanie dedykowane dla maszyn budowlanych i leśnych, gdzie tłoczysko narażone jest na silne uderzenia mechaniczne (np. uderzenia kamieni).
- Parametry (Ø < 125 mm): Re >= 580 MPa, Rm 850-1000 MPa, A5 14%, twardość 250-300 HB.
- Twardość powierzchniowa pod chromem: >= 55 HRC.
Cromax 42CrMo4 – Do obciążeń dynamicznych
Niskostopowa stal chromowo-molibdenowa, ulepszana cieplnie, przeznaczona do najbardziej ekstremalnych zastosowań, jak np. obudowy zmechanizowane w górnictwie.
- Dla Ø < 40 mm: Re >= 750 MPa, Rm 1000-1200 MPa, A5 11%, twardość 295-355 HB, udarność >= 35 J przy 20 °C.
- Dla Ø 40-95 mm: Re >= 690 MPa, Rm 900-1100 MPa, A5 12%, twardość 265-325 HB.
- Twardość powierzchniowa po hartowaniu indukcyjnym: >= 55 HRC.
Cromax Tube
Pręty drążone (rury tłoczyskowe) stosowane w celu redukcji masy lub w układach, gdzie medium hydrauliczne prowadzone jest przez wnętrze tłoczyska.
- Właściwości: Re >= 450 MPa, Rm 550-800 MPa, A5 20%, twardość 160-240 HB, twardość powierzchniowa pod chromem >= 45 HRC.
Systemy ochrony powierzchni i odporność korozyjna
Odporność korozyjna tłoczysk Cromax jest definiowana przez cztery poziomy wykonania, badane zgodnie z normą ISO 9227. Wybór odpowiedniego wariantu zależy od agresywności środowiska pracy.
- Cromax (Standard): Pojedyncza warstwa chromu. Gwarantuje do 120 h w mgle solnej NSS (ocena rating 10) lub do 40 h w teście AASS (ocena rating 10).
- Cromax C: Podwójna warstwa chromu zapewniająca zwiększoną ochronę przed pittingiem. Gwarantuje do 240 h NSS oraz do 80 h AASS (przy ocenie rating 10).
- NiKrom 150 (Ni-Cromax): Warstwa niklu (min. 10 µm) pod warstwą chromu (min. 20 µm). Nikiel stanowi szczelną barierę, która nie posiada mikropęknięć typowych dla chromu. Gwarantuje minimum 500 h NSS oraz 150 h AASS (ocena rating 10).
- NiKrom 500: Zwiększona warstwa niklu (min. 30 µm) pod chromem (min. 20 µm). Jest to rozwiązanie dedykowane dla przemysłu offshore i morskiego, oferujące minimum 1500 h NSS oraz 500 h AASS (ocena rating 10).
Ekonomiczne i techniczne aspekty projektowania z wykorzystaniem prętów Cromax
Zastosowanie wysokojakościowych stali mikrostopowych, takich jak Cromax 280X, pozwala inżynierom na optymalizację kosztową produkcji siłowników. Dzięki wyższej granicy plastyczności w porównaniu do standardowych stali, możliwe jest zmniejszenie średnicy projektowanego tłoczyska przy zachowaniu tej samej odporności na wyboczenie.
Według analiz Ovako, zmniejszenie średnicy tłoczyska o zaledwie 5 mm może wygenerować oszczędności na poziomie ok. 15% całkowitych kosztów materiałowych. Procentowa oszczędność kosztów może być szacowana za pomocą wzoru: % oszczędności = (1 - e^(-0,032 x różnica średnic)) x 100.
Dodatkowo, lepsza spawalność stali takich jak 280X (CEV max 0,55) przekłada się na krótszy czas procesów technologicznych i mniejsze ryzyko pęknięć w strefie wpływu ciepła. W przypadku średnic powyżej 60 mm (szczególnie dla gatunku 180X), zalecane jest jednak podgrzanie wstępne do temperatury 150-200 °C, co zapewnia bezpieczeństwo połączeń spawanych.
Podsumowanie
Wybór produktów z rodziny Cromax, oferowanych przez HP-Hydraulika Siłowa i Mechanika Maszyn s.c., to inwestycja w trwałość i precyzję. Dzięki ścisłej kontroli parametrów takich jak chropowatość Ra, tolerancja ISO f7 oraz właściwości metalurgiczne rdzenia, możliwe jest konstruowanie siłowników o wydłużonym cyklu życia. Bez względu na to, czy aplikacja wymaga standardowej ochrony w rolnictwie, czy ekstremalnej odporności korozyjnej w górnictwie morskim (systemy NiKrom), technologia Ovako dostarcza sprawdzonych rozwiązań technicznych, które minimalizują koszty eksploatacji i ryzyko awarii.