Nowoczesne standardy materiałowe w produkcji tłoczysk siłowników hydraulicznych
Wstęp do zaawansowanej metalurgii w hydraulice siłowej
Dynamiczny rozwój sektora maszynowego stawia przed projektantami i serwisantami układów hydraulicznych coraz wyższe wymagania. Kluczowym elementem decydującym o trwałości siłownika jest tłoczysko, które musi sprostać nie tylko ekstremalnym obciążeniom mechanicznym, ale również agresywnym warunkom środowiskowym. Firma HP-Hydraulika Siłowa i Mechanika Maszyn s.c., jako oficjalny przedstawiciel firmy Ovako, dostarcza rozwiązania oparte na najwyższej jakości prętach chromowanych serii Cromax.
Produkcja stali przez szwedzki koncern Ovako, będący częścią grupy Nippon Steel, opiera się w 97% na recyklingu złomu stalowego, co czyni ją jednym z najbardziej zrównoważonych procesów w branży. Dzięki pełnej kontroli łańcucha produkcji – od surówki po wyrób gotowy – oraz rygorystycznym testom każdej partii, pręty Cromax stanowią punkt odniesienia dla całej branży hydraulicznej. W niniejszym artykule przeanalizujemy kluczowe gatunki stali oraz systemy powłok ochronnych, które decydują o niezawodności nowoczesnych maszyn.
Gatunki stali mikrostopowych i ulepszanych cieplnie w ofercie Cromax
Wybór odpowiedniego materiału bazowego dla tłoczyska musi uwzględniać granice plastyczności, wytrzymałość na rozciąganie oraz spawalność. Ovako oferuje precyzyjnie zdefiniowaną listę gatunków, z których każdy dedykowany jest do specyficznych warunków pracy.
Cromax C35E
Jest to podstawowy gatunek stali stosowany tam, gdzie wymagania wytrzymałościowe są standardowe. Parametry mechaniczne dla tego gatunku przedstawiają się następująco:
- Dla średnic poniżej 20 mm: granica plastyczności Re >= 345 MPa, wytrzymałość Rm >= 590 MPa, wydłużenie A5 10%.
- Dla średnic w zakresie 20-90 mm: granica plastyczności Re >= 345 MPa, wytrzymałość Rm >= 590 MPa, wydłużenie A5 19%, twardość 165-220 HB.
Cromax 180X – ekonomiczna efektywność
Stal mikrostopowa średniowęglowa 180X to wybór optymalizujący koszty przy zachowaniu wysokich parametrów. W porównaniu do popularnej stali C45E, 180X oferuje znacznie wyższą granicę plastyczności (500 MPa vs 305 MPa) oraz lepszą spawalność (CEV max 0.62 vs 0.77).
- Parametry dla średnic 20-90 mm: Re >= 500 MPa, Rm >= 750 MPa, A5 >= 16%, twardość 230-280 HB.
- Wariant 180X CD (ciągniony na zimno): Re >= 690 MPa, Rm >= 800 MPa, A5 >= 10%, twardość 250-300 HB.
- Możliwość hartowania indukcyjnego: twardość pod warstwą chromu min. 55 HRC; głębokość hartowania wynosi 1.0-1.6 mm dla średnic < 40 mm oraz 1.4-2.0 mm dla średnic 40-90 mm.
Cromax 280X – standard podwyższonej wytrzymałości
Jest to jeden z najczęściej wybieranych produktów w hydraulice mobilnej (rolnictwo, maszyny budowlane). Dzięki doskonałej kombinacji wytrzymałości, obrabialności i spawalności, pozwala na redukcję masy komponentów.
- Średnice 20-90 mm: Re >= 520 MPa, Rm 650-800 MPa, A5 19%, twardość 200-240 HB, udarność >= 27 J przy -20 st. C.
- Średnice 91-125 mm: Re >= 440 MPa, Rm 550-700 MPa, A5 19%, 180-230 HB.
- Średnice powyżej 125 mm: Re >= 350 MPa, Rm 500-700 MPa, A5 19%, 180-230 HB.
- Wersja hartowana indukcyjnie (280X IH) osiąga twardość powierzchniową >= 45 HRC i jest z powodzeniem stosowana m.in. w cylindrach pitch turbin wiatrowych.
Cromax 482 i Cromax 42CrMo4
Warto podkreślić, że Cromax 482 nie jest wykonany ze stali 42CrMo4 – to dwa odrębne gatunki o odmiennych właściwościach.
- Cromax 482: Stal mikrostopowa średniowęglowa, hartowana powierzchniowo (>= 55 HRC), co zapewnia sztywne podłoże pod warstwę chromu. Idealna do maszyn leśnych i budowlanych narażonych na uderzenia. Re >= 580 MPa, Rm 850-1000 MPa (dla średnic < 125 mm).
- Cromax 42CrMo4: Stal chromowo-molibdenowa ulepszana cieplnie (hartowana i odpuszczana). Przeznaczona do najwyższych obciążeń dynamicznych, np. w górnictwie. Dla średnic < 40 mm osiąga Re >= 750 MPa oraz Rm 1000-1200 MPa. Twardość powierzchniowa po hartowaniu indukcyjnym wynosi >= 55 HRC.
Cromax Tube
To pręty drążone (rury tłoczyskowe) stosowane w celu redukcji masy lub w układach, gdzie olej musi być prowadzony przez wnętrze tłoczyska. Charakteryzują się Re >= 450 MPa oraz twardością powierzchniową >= 45 HRC.
Systemy powłok ochronnych i odporność korozyjna
Sama wytrzymałość stali to tylko połowa sukcesu. Trwałość tłoczyska zależy od jakości powłoki galwanicznej. Ovako opracowało cztery poziomy ochrony, testowane zgodnie z rygorystycznymi normami ISO 9227 (mgła solna) i oceniane według ISO 10289 (rating R).
- Cromax (standard): Pojedyncza warstwa chromu z precyzyjnym wykończeniem. Gwarantuje odporność do 40 h w teście AASS (kwas octowy) oraz do 120 h w teście NSS (mgła obojętna) przy zachowaniu najwyższego ratingu 10.
- Cromax C: System z podwójną warstwą chromu, zapewniający lepszą ochronę przed penetracją czynników korozyjnych. Odporność wzrasta do 80 h AASS i 240 h NSS (rating 10).
- NiKrom 150: Rozwiązanie hybrydowe, gdzie pod warstwą chromu (>= 20 um) znajduje się warstwa niklu (>= 10 um). Nikiel, będąc materiałem ciągliwym i pozbawionym mikropęknięć, tworzy barierę absolutną. Odporność to min. 150 h AASS i min. 500 h NSS.
- NiKrom 500 (Ni-Cromax): Najbardziej zaawansowana powłoka z grubą warstwą niklu (>= 30 um). Gwarantuje ekstremalną ochronę: min. 500 h AASS i min. 1500 h NSS (rating 10). Jest to wydajniejsza i bardziej ekonomiczna alternatywa dla chromowanej stali nierdzewnej w przemyśle morskim, offshore i górnictwie.
Parametry techniczne i tolerancje wykonania
Produkty Cromax charakteryzują się powtarzalnością wymiarową i doskonałą jakością powierzchni, co ma kluczowe znaczenie dla trwałości uszczelnień w siłowniku.
- Warstwa chromu: Standardowo przekracza 20 um (dla małych średnic <= 20 mm gwarantowane min. 15 um). Twardość chromu wynosi minimum 850 HV0.1.
- Chropowatość powierzchni: Parametr Ra mieści się w zakresie 0.05-0.10 um (max 0.2 um), natomiast Rt zazwyczaj wynosi 0.5-1.0 um (max 2.0 um, dla NiKrom max 1.6 um).
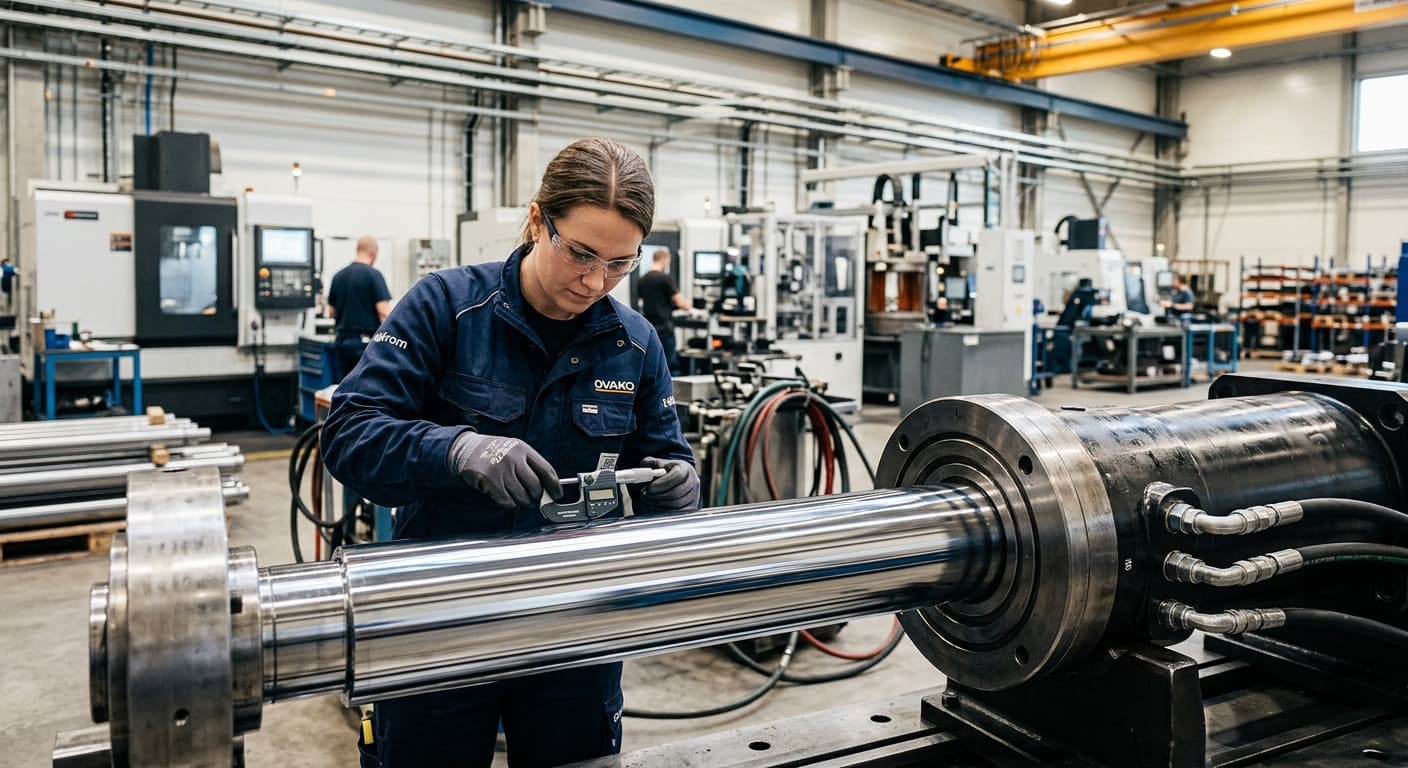
- Tolerancja średnicy: Standard ISO f7, przy czym owalność nie przekracza 50% przedziału tolerancji.
- Prostoliniowość: Bardzo wysoka precyzja – dla średnic < 30 mm odchyłka wynosi max 0.1 mm na 0.5 m długości; dla większych średnic max 0.1 mm na 1.0 m.
- Logistyka: Standardowa długość prętów to 6100 mm. HP-Hydraulika oferuje cięcie na wymiar z precyzją +2/-0 mm.
Ekonomiczne i praktyczne aspekty stosowania produktów Cromax
Decyzja o wyborze wysokogatunkowych stali Ovako przynosi wymierne korzyści finansowe. Zgodnie z zasadą ekonomiczną producenta, zastosowanie mocniejszego materiału, takiego jak Cromax 280X, pozwala na zmniejszenie średnicy tłoczyska przy zachowaniu tej samej wytrzymałości mechanicznej.
Zmniejszenie średnicy o zaledwie 5 mm może wygenerować oszczędności rzędu 15%. Ovako definiuje to wzorem: % oszczędności = (1 - e^(-0.032 x różnica średnic)) x 100. Mniejsze tłoczysko to nie tylko niższy koszt materiału, ale również mniejsza masa całego urządzenia, mniejsza objętość oleju i mniejsze uszczelnienia, co sumarycznie obniża koszty produkcji siłownika o około 30% względem rozwiązań opartych na standardowych stalach.
HP-Hydraulika Siłowa i Mechanika Maszyn s.c. zapewnia pełne wsparcie techniczne w procesie doboru tych parametrów. Wiedza na temat spawalności (np. zalecane podgrzewanie wstępne do 150-200 st. C dla prętów 180X o średnicach powyżej 60 mm) oraz charakterystyki warstw hartowanych pozwala uniknąć błędów projektowych i wykonawczych.
Podsumowanie
Nowoczesne tłoczyska Cromax to efekt ponad 35 lat doświadczeń w ścisłej współpracy z producentami hydrauliki. Wykorzystanie stali mikrostopowych (180X, 280X), specjalistycznych gatunków do ekstremalnych zadań (482, 42CrMo4) oraz barierowych powłok niklowo-chromowych (NiKrom) pozwala na tworzenie maszyn pracujących w najtrudniejszych warunkach – od kopalń głębinowych po platformy wiertnicze.
Firma HP-Hydraulika, jako dystrybutor i specjalista w dziedzinie regeneracji, łączy dostawy najwyższej jakości komponentów z ekspercką wiedzą techniczną. Dzięki temu klienci otrzymują nie tylko produkt, ale kompletne rozwiązanie inżynieryjne, które maksymalizuje cykl życia maszyn i optymalizuje koszty eksploatacji.