Inżynieria prętów Cromax: Przewaga stali mikrostopowych w hydraulice
Wstęp
Nowoczesna hydraulika siłowa stawia przed komponentami maszyn wymagania, które wykraczają poza tradycyjne ramy wytrzymałości materiałowej. Kluczowym elementem każdego siłownika jest tłoczysko, które musi łączyć w sobie wysoką wytrzymałość mechaniczną, precyzję wymiarową oraz wyjątkową odporność na korozję i ścieranie. Firma HP-Hydraulika Siłowa i Mechanika Maszyn s.c., jako oficjalny przedstawiciel firmy Ovako – szwedzkiego producenta stali należącego do grupy Nippon Steel – dostarcza rozwiązania oparte na technologii Cromax, które redefiniują standardy rynkowe.
Wykorzystanie prętów chromowanych Cromax to nie tylko kwestia doboru odpowiedniej warstwy wierzchniej, ale przede wszystkim synergia pomiędzy zaawansowaną metalurgią stali a precyzyjną obróbką galwaniczną. Ovako, opierając swoją produkcję w 97% na recyklingu złomu stalowego, wyznacza również trendy w zakresie zrównoważonego rozwoju, oferując produkty o pełnej kontroli łańcucha produkcji, od surówki po gotowy wyrób. Niniejszy artykuł analizuje kluczowe aspekty techniczne gatunków stali oraz systemów ochronnych dostępnych w ofercie HP-Hydraulika.
Metalurgia jutra: Potencjał stali mikrostopowych 180X i 280X
Tradycyjne podejście do produkcji tłoczysk często opierało się na standardowych gatunkach stali węglowych, takich jak C45E. Jednak współczesne wyzwania konstrukcyjne wymagają materiałów o lepszych parametrach spawalności i wyższej granicy plastyczności przy zachowaniu optymalnych kosztów. Odpowiedzią na te potrzeby są pręty Cromax 180X oraz Cromax 280X.
Cromax 180X – efektywność i spawalność
Cromax 180X to stal średniowęglowa mikrostopowa, która stanowi ekonomiczny wybór dla konwencjonalnych siłowników. Jej skład chemiczny (C 0.38 %, Mn 0.7 %, V 0.08 %, S 0.020 %) został zoptymalizowany pod kątem parametrów mechanicznych i spawalności. W porównaniu do standardowej stali C45E, Cromax 180X oferuje znaczącą przewagę:
- Granica plastyczności (Re) po chromowaniu wynosi min. 500 MPa, podczas gdy dla C45E jest to zaledwie 305 MPa.
- Wytrzymałość na rozciąganie (Rm) osiąga poziom min. 750 MPa (wobec 590 MPa dla C45E).
- Współczynnik CEV (Carbon Equivalent Value) wynosi maksymalnie 0.62, co przekłada się na znacznie lepszą spawalność niż w przypadku C45E (CEV max 0.77).
- Zgrzewalność tarciowa (FWP) jest ponad dwukrotnie lepsza (max 2.78 vs 5.38).
Dla bardziej wymagających aplikacji dostępny jest wariant Cromax 180X CD (ciągniony na zimno), gdzie granica plastyczności wzrasta do poziomu min. 690 MPa, a twardość mieści się w zakresie 250-300 HB.
Cromax 280X – standard wysokiej wytrzymałości
Gatunek 280X jest produktem podstawowym o podwyższonej wytrzymałości, bazującym na technologii stali mikrostopowej. Jest to materiał, który pozwala konstruktorom na realne oszczędności poprzez zmniejszenie średnicy tłoczyska przy zachowaniu tej samej nośności. Parametry dla średnic 20-90 mm prezentują się następująco:
- Re >= 520 MPa (dla porównania popularna stal 20MnV6 osiąga tylko 390 MPa).
- Rm 650-800 MPa.
- Udarność gwarantowana na poziomie min. 27 J przy temperaturze -20 st. C.
- Bardzo niski współczynnik CEV (max 0.55), co czyni go jednym z najlepiej spawalnych materiałów w swojej klasie.
Według analiz Ovako, zastosowanie mocniejszego materiału, jakim jest 280X, pozwala obniżyć koszty produkcji siłownika nawet o ok. 30 % względem tradycyjnych rozwiązań, dzięki możliwości optymalizacji wymiarowej komponentów.
Rozwiązania do zadań specjalnych: Gatunki 482 i 42CrMo4
W aplikacjach narażonych na ekstremalne obciążenia dynamiczne lub silne uderzenia mechaniczne, standardowe pręty mogą okazać się niewystarczające. HP-Hydraulika oferuje w takich przypadkach specjalistyczne gatunki stali ulepszanej cieplnie lub hartowanej indukcyjnie.
Cromax 482 – odporność na uderzenia
Należy podkreślić, że Cromax 482 jest odrębnym gatunkiem i nie należy go utożsamiać ze stalą 42CrMo4. Jest to stal średniowęglowa mikrostopowa, która w standardzie jest hartowana indukcyjnie. Warstwa zahartowana pod chromem tworzy sztywne podłoże, zapobiegając odkształceniom podłoża pod wpływem punktowych uderzeń, co bezpośrednio chroni kruchą warstwę chromu przed pękaniem.
- Parametry mechaniczne (Ø < 125 mm): Re >= 580 MPa, Rm 850-1000 MPa, A5 14 %.
- Twardość rdzenia: 250-300 HB.
- Twardość powierzchniowa po hartowaniu: min. 55 HRC.
Jest to rozwiązanie dedykowane dla maszyn leśnych i budowlanych, gdzie ryzyko uszkodzeń mechanicznych tłoczyska przez odpryski skalne lub pnie drzew jest bardzo wysokie.
Cromax 42CrMo4 – najwyższa wytrzymałość dynamiczna
Dla najbardziej krytycznych zastosowań, takich jak obudowy zmechanizowane w górnictwie, stosuje się pręty wykonane z niskostopowej stali chromowo-molibdenowej 42CrMo4 (często oznaczanej jako 42CrMo4V). Jest to stal hartowana i odpuszczana (ulepszana cieplnie), która oferuje bezkonkurencyjne parametry:
- Dla średnic poniżej 40 mm: Re >= 750 MPa, Rm 1000-1200 MPa.
- Wysoka udarność: min. 35 J przy 20 st. C.
- Możliwość wykonania z hartowaniem indukcyjnym powierzchni (twardość >= 55 HRC).
W ofercie znajduje się również Cromax Tube, czyli rura tłoczyskowa (pręt drążony), stosowana tam, gdzie priorytetem jest redukcja masy lub konieczność prowadzenia medium roboczego wewnątrz tłoczyska. Oferuje ona Re >= 450 MPa przy zachowaniu twardości powierzchniowej min. 45 HRC w wykonaniu hartowanym.
Integralność powierzchniowa i zaawansowana ochrona antykorozyjna
Sama stal, niezależnie od jej wytrzymałości, wymaga skutecznej bariery ochronnej. Technologia chromowania technicznego Ovako opiera się na kontrolowanej siatce mikropęknięć chromu, co w połączeniu z odpowiednim przygotowaniem powierzchni zapewnia długowieczność komponentów.
Klasyfikacja poziomów ochrony
HP-Hydraulika dostarcza pręty w czterech standardach odporności korozyjnej, testowanych zgodnie z normą ISO 9227:
- Cromax (standard): Pojedyncza warstwa chromu o grubości min. 20 um (dla małych średnic min. 15 um). Gwarantuje odporność do 40 h w teście AASS (mgła solna z kwasem octowym) przy ocenie rating 10 wg ISO 10289.
- Cromax C: Podwójna warstwa chromu, zapewniająca dwukrotnie wyższą ochronę przed penetracją czynników korozyjnych. Gwarantuje do 80 h AASS / 240 h NSS (mgła solna obojętna).
- NiKrom 150: Wykonanie niklowo-chromowe (na cromax.com.pl znane jako Ni-Cromax). Pod warstwą chromu znajduje się min. 10 um niklu. Zapewnia to min. 150 h AASS / 500 h NSS.
- NiKrom 500: Najwyższy stopień ochrony z grubszą warstwą niklu (min. 30 um). Gwarantuje ekstremalną odporność: min. 500 h AASS / 1500 h NSS (rating 10).
Zastosowanie bariery niklowej w produktach NiKrom jest kluczowe w środowiskach agresywnych, takich jak przemysł offshore czy rolnictwo. Nikiel, będąc warstwą ciągliwą i pozbawioną porów, skutecznie odcina stal od środowiska korozyjnego, nawet jeśli zewnętrzna warstwa chromu posiada naturalne mikropęknięcia.
Precyzja geometryczna i parametry tribologiczne powłok
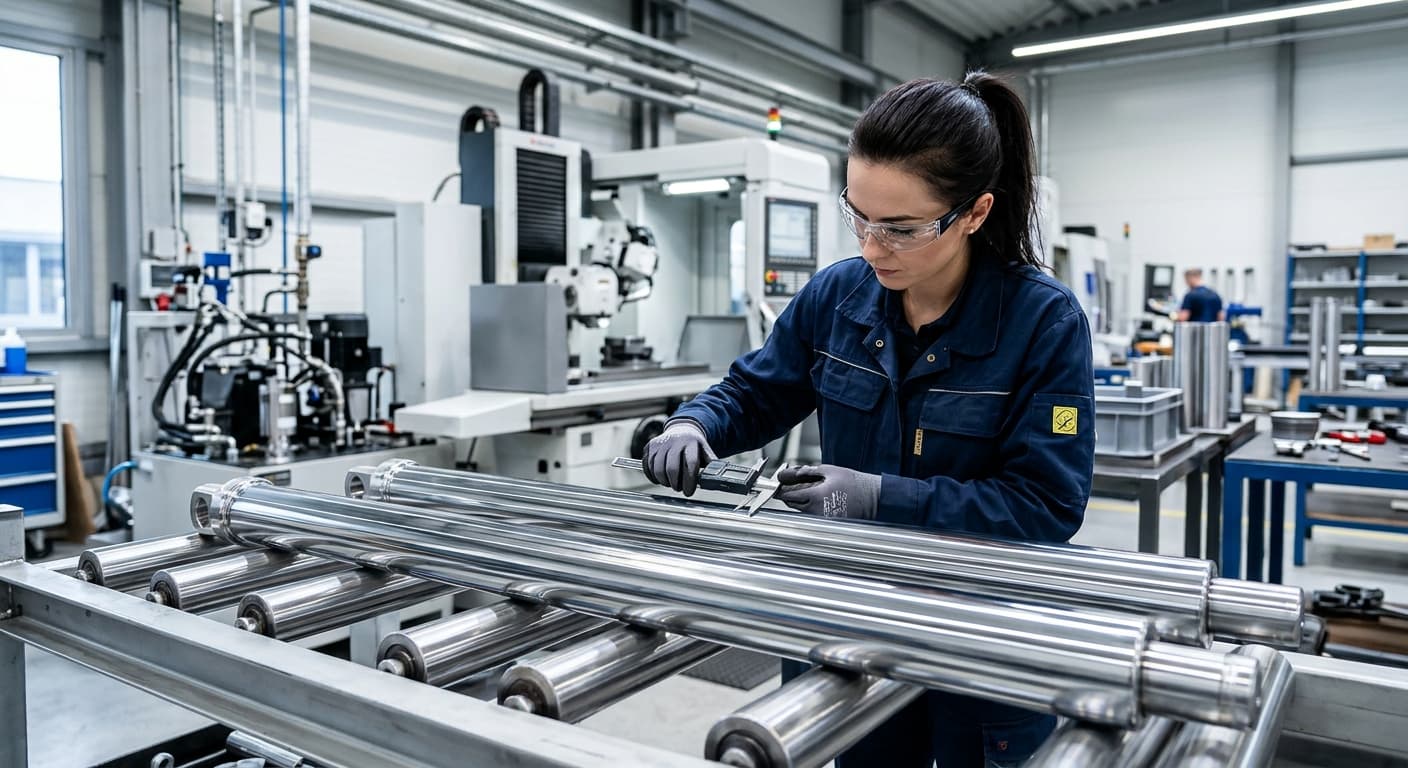
Wysoka jakość tłoczyska to nie tylko brak korozji, ale również minimalizacja tarcia i zużycia uszczelnień. Pręty Cromax charakteryzują się rygorystycznymi parametrami wykończenia:
- Chropowatość powierzchni: Standardowo Ra <= 0.2 um, jednak typowe wartości osiągane w produkcji Ovako to 0.05-0.10 um. Parametr Rt wynosi zazwyczaj 0.5-1.0 um (dla NiKrom max 1.6 um).
- Twardość chromu: Wynosi min. 850 HV0.1, co zapewnia doskonałą odporność na ścieranie.
- Tolerancja średnicy: Standardowo ISO f7, przy owalności nieprzekraczającej 50 % przedziału tolerancji.
- Prostoliniowość: Dla prętów powyżej 30 mm średnicy odchyłka wynosi max 0.1 mm na 1.0 m długości.
Pręty są dostarczane w standardowych długościach 6100 mm, z możliwością cięcia na wymiar z dokładnością +2/-0 mm. Końce prętów pozostają niechromowane na odcinku maksymalnie 150 mm z każdej strony, co ułatwia procesy dalszej obróbki i montażu.
Inżynieria ekonomiczna: Redukcja masy i kosztów produkcji
Jednym z najważniejszych aspektów współpracy z HP-Hydraulika jest wsparcie techniczne w zakresie optymalizacji projektów. Wykorzystanie zasady ekonomicznej Ovako pozwala na realne oszczędności. Zastosowanie stali o wyższej granicy plastyczności, takiej jak Cromax 280X zamiast standardowych rozwiązań, umożliwia zmniejszenie średnicy tłoczyska.
Zgodnie z opracowanym przez Ovako wzorem, zmniejszenie średnicy o każde 5 mm przekłada się na około 15 % oszczędności kosztów całkowitych. Wzór na procentową oszczędność przyjmuje postać: (1 - e^(-0.032 x różnica średnic)) x 100. Taka optymalizacja redukuje nie tylko koszt materiału, ale również masę całego siłownika, co ma kluczowe znaczenie w hydraulice mobilnej i transporcie.
Podsumowanie
Wybór komponentów Cromax oferowanych przez firmę HP-Hydraulika Siłowa i Mechanika Maszyn s.c. to inwestycja w niezawodność i efektywność ekonomiczną. Dzięki pełnej gamie gatunków stali – od ekonomicznego 180X, przez wszechstronny 280X, po specjalistyczne 482 i 42CrMo4 – możliwe jest precyzyjne dopasowanie materiału do specyficznych wymagań aplikacji.
Synergia wysokich parametrów mechanicznych stali Ovako z zaawansowanymi powłokami ochronnymi, takimi jak NiKrom, pozwala na eksploatację urządzeń w najbardziej wymagających środowiskach. Profesjonalne wsparcie techniczne, możliwość regeneracji oraz dostęp do najnowocześniejszych technologii metalurgicznych sprawiają, że pręty Cromax stanowią fundament nowoczesnej inżynierii hydraulicznej. Każda partia materiału jest rygorystycznie testowana, co gwarantuje powtarzalność parametrów i bezpieczeństwo użytkowania finalnych produktów.