Ekonomia obróbki i spawalność prętów Cromax w produkcji siłowników
Wprowadzenie do nowoczesnej metalurgii w hydraulice siłowej
Produkcja nowoczesnych siłowników hydraulicznych wymaga od konstruktorów i technologów nie tylko dbałości o parametry końcowe urządzenia, ale także optymalizacji procesów wytwórczych. Firma HP-Hydraulika Siłowa i Mechanika Maszyn s.c., jako oficjalny przedstawiciel firmy Ovako, dostarcza na polski rynek rozwiązania, które redefiniują podejście do doboru materiałów na tłoczyska. Kluczowym aspektem jest tutaj wykorzystanie prętów Cromax, które powstają w kontrolowanym łańcuchu produkcyjnym – od surówki opartej w 97% na złomie stalowym, po gotowy wyrób poddawany rygorystycznym testom w zakładach w Hallstahammar, Twente, Molinelli czy Redon.
Wybór odpowiedniego gatunku stali ma bezpośredni wpływ na spawalność, czas obróbki skrawaniem oraz ostateczny koszt produkcji. Dzięki ponad 35-letniemu doświadczeniu Ovako w współpracy z producentami siłowników, pręty Cromax oferują parametry mechaniczne gwarantowane już w stanie gotowym, co pozwala na precyzyjne projektowanie bez konieczności zakładania nadmiernych marginesów bezpieczeństwa.
Spawalność i obrabialność jako klucz do wydajności warsztatowej
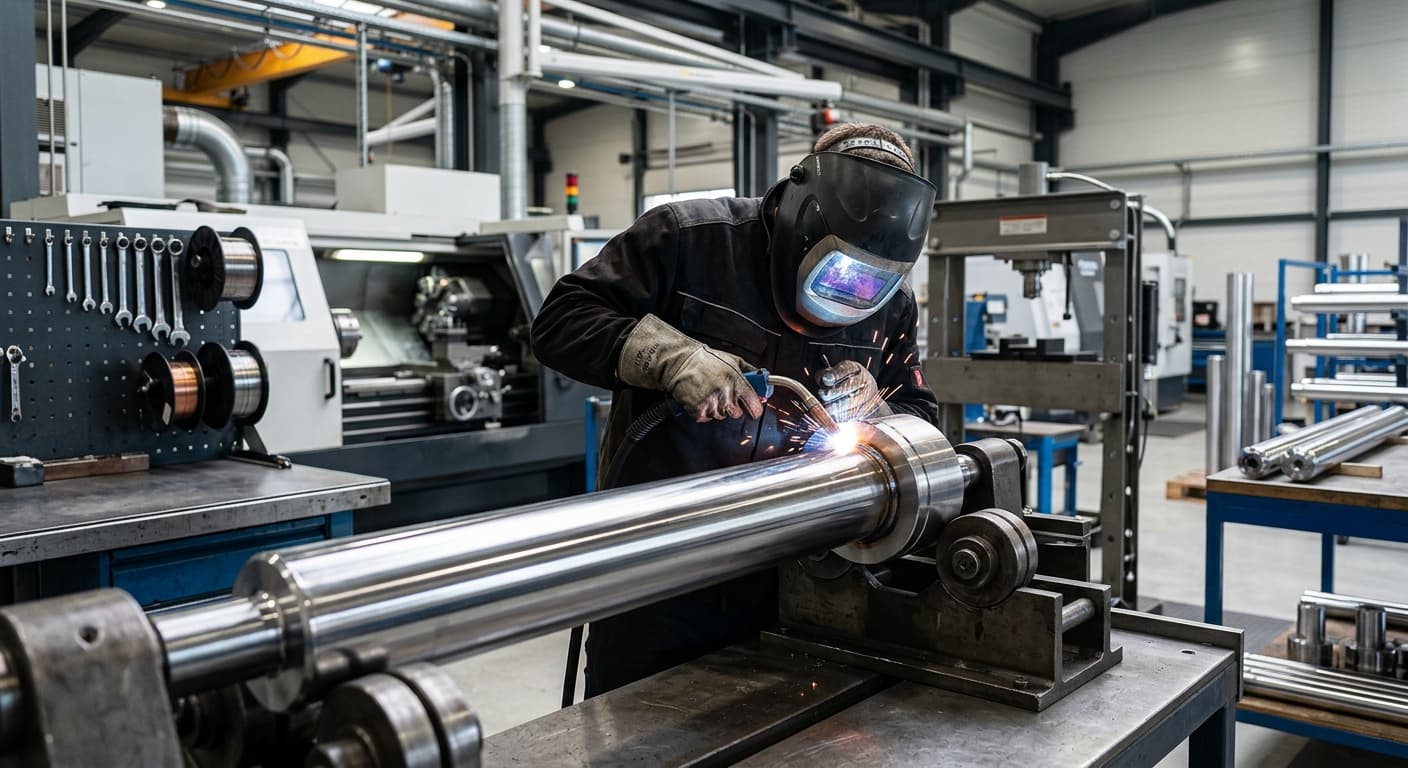
Jednym z najistotniejszych wyzwań w produkcji siłowników jest łączenie tłoczyska z uchem lub innymi elementami mocującymi. Tradycyjne stale węglowe, takie jak C45E, często nastręczają trudności ze względu na wysoki ekwiwalent węgla (CEV). W tym kontekście produkty Ovako, a w szczególności gatunki 180X oraz 280X, wyznaczają nowe standardy.
Analiza spawalności gatunku Cromax 180X
Cromax 180X to stal średniowęglowa mikrostopowa, która została zaprojektowana jako ekonomiczna alternatywa dla konwencjonalnych rozwiązań. Jej przewaga nad stalą C45E jest widoczna w parametrach spawalności:
- Wartość CEV: Dla 180X wynosi ona maksymalnie 0.62, podczas gdy dla C45E sięga 0.77. Niższy ekwiwalent węgla oznacza mniejsze ryzyko pęknięć zimnych w strefie wpływu ciepła.
- Zgrzewalność tarciowa (FWP): Maksymalna wartość 2.78 dla 180X w porównaniu do 5.38 dla C45E świadczy o znacznie lepszej podatności na ten proces.
- Zalecenia procesowe: Mimo dobrej spawalności, dla średnic powyżej 60 mm zaleca się podgrzanie wstępne do temperatury 150-200 stopni Celsjusza, co pozwala na zachowanie integralności strukturalnej złącza.
Optymalizacja procesów z Cromax 280X
Gatunek Cromax 280X jest podstawowym produktem o podwyższonej wytrzymałości, który oferuje doskonałą kombinację obrabialności i spawalności. Porównując go do popularnej stali 19MnVS6 (20MnV6), różnice są znaczące:
- Granica plastyczności (Re): Po chromowaniu 280X osiąga minimum 520 MPa, podczas gdy 20MnV6 oferuje jedynie 390 MPa.
- Ekwiwalent węgla (CEV): Maksymalnie 0.55 dla 280X wobec 0.65 dla 20MnV6.
- Parametr FWP: 3.84 dla 280X w kontraście do 7.35 dla 20MnV6.
Dzięki tym właściwościom, producenci mogą stosować wyższe parametry skrawania i uzyskiwać trwalsze spoiny, co bezpośrednio przekłada się na mniejszą liczbę odrzutów produkcyjnych i szybszy cykl montażu.
Charakterystyka mechaniczna i gatunkowa prętów Cromax
Wybór materiału musi być podyktowany wymaganiami eksploatacyjnymi siłownika. HP-Hydraulika oferuje pełną gamę gatunków Ovako, z których każdy posiada unikalny profil własności mechanicznych.
Gatunki standardowe i mikrostopowe
-
Cromax C35E:
- Dla średnic poniżej 20 mm: Re >= 345 MPa, Rm >= 590 MPa, A5 10%.
- Dla średnic 20-90 mm: Re >= 345 MPa, Rm >= 590 MPa, A5 19%, twardość 165-220 HB.
-
Cromax 180X (warianty 20-90 mm):
- Wersja standardowa: Re >= 500 MPa, Rm >= 750 MPa, A5 >= 16%, twardość 230-280 HB.
- Wersja 180X CD (ciągniona na zimno): Re >= 690 MPa, Rm >= 800 MPa, A5 >= 10%, twardość 250-300 HB.
- Wykonanie hartowane indukcyjnie: Twardość pod warstwą chromu min. 55 HRC. Głębokość hartowania wynosi 1.0-1.6 mm dla średnic < 40 mm oraz 1.4-2.0 mm dla zakresu 40-90 mm.
-
Cromax 280X (zależnie od średnicy):
- Zakres 20-90 mm: Re >= 520 MPa, Rm 650-800 MPa, A5 19%, 200-240 HB, udarność >= 27 J przy -20 st. C.
- Zakres 91-125 mm: Re >= 440 MPa, Rm 550-700 MPa, A5 19%, 180-230 HB.
- Powyżej 125 mm: Re >= 350 MPa, Rm 500-700 MPa, A5 19%, 180-230 HB.
- Wersja 280X IH (hartowana indukcyjnie): Twardość powierzchniowa >= 45 HRC.
Gatunki do zadań specjalnych
-
Cromax 482: Jest to stal średniowęglowa mikrostopowa (nie mylić z 42CrMo4), hartowana indukcyjnie, przeznaczona do pracy w warunkach silnych uderzeń (maszyny budowlane, leśne). Dla średnic < 125 mm parametry to: Re >= 580 MPa, Rm 850-1000 MPa, A5 14%, 250-300 HB, twardość powierzchniowa >= 55 HRC.
-
Cromax 42CrMo4 (42CrMo4V): Niskostopowa stal chromowo-molibdenowa, ulepszana cieplnie, stosowana przy najwyższych obciążeniach dynamicznych (np. górnictwo).
- Dla średnic < 40 mm: Re >= 750 MPa, Rm 1000-1200 MPa, udarność >= 35 J przy 20 st. C.
- Dla średnic 40-95 mm: Re >= 690 MPa, Rm 900-1100 MPa.
- Powyżej 95 mm: Re >= 550 MPa, Rm 800-950 MPa.
- W wykonaniu hartowanym indukcyjnie osiąga twardość >= 55 HRC.
-
Cromax Tube (rura tłoczyskowa): Idealna dla redukcji masy lub prowadzenia oleju przez tłoczysko. Parametry: Re >= 450 MPa, Rm 550-800 MPa, A5 20%, twardość powierzchniowa >= 45 HRC.
Aspekty ekonomiczne: Formuła Ovako i oszczędność materiałowa
Zastosowanie stali o wysokiej granicy plastyczności, takich jak Cromax 280X, pozwala na realne oszczędności finansowe już na etapie projektowania. Ovako promuje zasadę, według której zwiększona wytrzymałość materiału umożliwia zmniejszenie średnicy tłoczyska przy zachowaniu tej samej odporności na wyboczenie i obciążenia rozciągające.
Według analiz ekonomicznych producenta, zmniejszenie średnicy tłoczyska o zaledwie 5 mm może wygenerować oszczędności kosztów rzędu 15%. Dokładny procentowy zysk można obliczyć za pomocą wzoru:
- % oszczędności = (1 - e^(-0.032 x różnica średnic)) x 100
Mniejsza średnica to nie tylko niższy koszt zakupu surowca, ale także mniejsza masa gotowego urządzenia, mniejsze zużycie uszczelnień oraz mniejsza objętość oleju w układzie. Jest to szczególnie istotne w hydraulice mobilnej (rolnictwo, ładowarki), gdzie redukcja masy własnej maszyny wpływa na jej efektywność paliwową.
Systemy ochronne i odporność korozyjna powłok
Właściwości mechaniczne rdzenia muszą iść w parze z odpowiednią ochroną powierzchniową. HP-Hydraulika dostarcza pręty w czterech standardach wykonania powierzchni, które są testowane pod kątem odporności w mgle solnej zgodnie z normą ISO 9227.
- Cromax (standard): Pojedyncza warstwa chromu z kontrolowaną siatką mikropęknięć. Gwarantuje odporność do 40 h AASS / 120 h NSS przy ocenie Rating 10 wg ISO 10289 oraz do 64 h CASS (Rating 9).
- Cromax C: Podwójna warstwa chromu, zapewniająca lepszą ochronę przed pittingiem. Gwarancja do 80 h AASS / 240 h NSS (Rating 10).
- NiKrom 150 (Ni-Cromax): Zastosowanie warstwy niklu (>= 10 um) pod warstwą chromu (>= 20 um). Bariera niklowa odcina stal od środowiska agresywnego, zapewniając min. 150 h AASS / 500 h NSS (Rating 10).
- NiKrom 500: Najwyższy stopień ochrony z grubszą warstwą niklu (>= 30 um) pod chromem (>= 20 um). Gwarantuje min. 500 h AASS / 1500 h NSS (Rating 10).
Twardość samej warstwy chromu wynosi minimum 850 HV0.1, a standardowa grubość powłoki to ponad 20 um (dla średnic do 20 mm minimum 15 um). Takie parametry gwarantują długowieczność siłownika nawet w trudnych warunkach środowiskowych, takich jak przemysł morski, offshore czy rolnictwo.
Parametry techniczne i standardy wykonania
Każdy pręt Cromax dostarczany przez HP-Hydraulika spełnia surowe normy wymiarowe i jakościowe:
- Chropowatość powierzchni: Ra wynosi standardowo <= 0.2 um (typowo 0.05-0.10 um), natomiast Rt <= 2.0 um (dla NiKrom <= 1.6 um). Precyzyjna topografia powierzchni ma kluczowe znaczenie dla trwałości uszczelnień siłownika.
- Tolerancja średnicy: Standardem jest ISO f7. Owalność jest ograniczona do maksymalnie 50% przedziału tolerancji.
- Prostoliniowość: Dla średnic < 30 mm wynosi max 0.1 mm/0.5 m, natomiast dla większych średnic max 0.1 mm/1.0 m.
- Długości i wymiary: Pręty produkowane są w zakresie średnic 10-150 mm (Cromax) oraz 18-160 mm (NiKrom). Standardowa długość produkcyjna to 6100 mm (+100/-0 mm), z możliwością cięcia na wymiar z dokładnością +2/-0 mm. Końce niechromowane nie przekraczają 150 mm na jedną stronę.
Podsumowanie i wsparcie techniczne
Wykorzystanie produktów marki Cromax w działalności firmy HP-Hydraulika Siłowa i Mechanika Maszyn s.c. to gwarancja najwyższej jakości popartej szwedzką technologią Ovako. Dzięki pełnej kontroli nad procesem produkcji stali i jej chromowania, klienci otrzymują produkt o powtarzalnych, wysokich parametrach technicznych.
Kluczowe korzyści z zastosowania prętów Cromax obejmują:
- Wyższą wydajność produkcji dzięki lepszej spawalności (szczególnie gatunków 180X i 280X).
- Możliwość redukcji masy i kosztów siłowników poprzez downsizing przy użyciu stali o wysokim Re.
- Niezrównaną odporność korozyjną w systemach NiKrom, eliminującą ryzyko awarii w agresywnych środowiskach.
- Pełne wsparcie techniczne i dostęp do ekspertyz oferowanych przez specjalistów z HP-Hydraulika.
Dla producentów i serwisantów siłowników hydraulicznych, wybór prętów Cromax to inwestycja w niezawodność, która przekłada się na realne oszczędności w całym cyklu życia produktu.